La compra de equipos de corte industrial requiere una importante inversión de capital. El exceso de especificaciones desperdicia inmediatamente su valioso presupuesto. Las especificaciones insuficientes crean graves cuellos de botella en la producción en el futuro. Los fabricantes suelen destacar las métricas de máximo rendimiento en sus folletos satinados. Sin embargo, el valor real de la fábrica depende en gran medida de ciclos de trabajo continuos y sostenidos. La compatibilidad de los materiales también determina el éxito en el mundo real. No hacer coincidir estas especificaciones con sus materiales provoca un desgaste prematuro del equipo.
A continuación proporcionamos un marco basado en evidencia. Aprenderá cómo traducir las especificaciones técnicas en resultados medibles. Comprender el torque, el control de RPM y la rigidez estructural cambia su estrategia de compra. Puede evitar costosas operaciones secundarias priorizando las funciones correctas. Exploremos los parámetros críticos que necesita para asegurar un sistema confiable.
Conclusiones clave
- La potencia del motor (HP) debe alinearse con la densidad del material; Las clasificaciones de servicio continuo importan más que la potencia máxima.
- El control de velocidad variable (RPM) no es negociable para instalaciones que cortan materiales mixtos (por ejemplo, intercambio entre acero dulce y aluminio).
- La rigidez de la máquina determina directamente la vida útil de la hoja; Las bases de hierro fundido más pesadas amortiguan las vibraciones y reducen los costos de consumibles con el tiempo.
Encuadre del problema empresarial: volumen de producción frente a requisitos de materiales
Definiendo sus criterios de éxito
Debe definir criterios claros de éxito antes de evaluar cualquier equipo. La máquina de hoja de sierra adecuada elimina las tediosas operaciones secundarias. Ofrece un corte limpio y preciso directamente desde la hoja. Esta precisión elimina la necesidad de desbarbar manualmente. Sus operadores ahorran horas de trabajo físico cada semana. Los cortes limpios también garantizan un ajuste perfecto durante las etapas posteriores de soldadura o montaje. Se logra un mayor rendimiento cuando las piezas pasan directamente de la sierra a la siguiente estación de trabajo. La evaluación de los equipos únicamente según el precio inicial ignora estos beneficios operativos posteriores.
Realización de un perfil de material exhaustivo
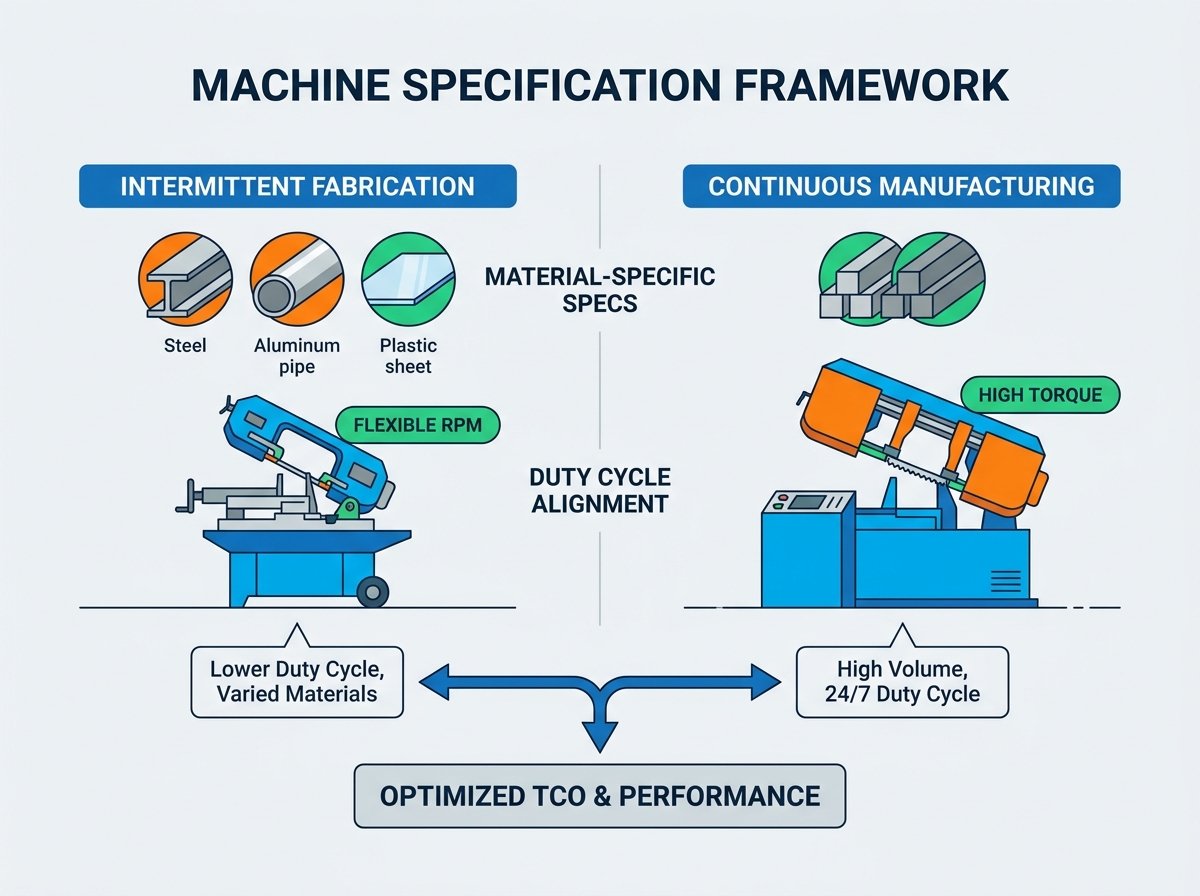
Evalúe los materiales primarios que sus instalaciones procesan diariamente. Los metales ferrosos requieren configuraciones mecánicas específicas. Las barras de acero sólidas necesitan especificaciones de alto torque y bajas RPM. Estos parámetros evitan que los dientes de la hoja se sobrecalienten. Los metales no ferrosos y los plásticos exigen entornos completamente diferentes. Cortar aluminio requiere velocidades de husillo mucho más altas para eliminar las virutas de forma eficaz. No se pueden cortar ambas familias de metales de manera eficiente utilizando una única configuración fija. Intentar este compromiso siempre destruye las hojas y arruina los acabados de los materiales. Perfile cuidadosamente sus materiales en stock para dictar los rangos de velocidad requeridos.
Estableciendo expectativas reales del ciclo de trabajo
Las expectativas del ciclo de trabajo alteran drásticamente los requisitos de su máquina. Diferenciar entre el uso del taller de fabricación intermitente y la fabricación continua de tres turnos. Las sierras intermitentes tienen tiempo suficiente para enfriarse entre cortes ocasionales. Las máquinas de servicio continuo funcionan constantemente bajo inmensas cargas mecánicas. Especificar una máquina diseñada para uso intermitente en un entorno de gran volumen garantiza problemas. Esto conduce inevitablemente al desgaste prematuro del motor y a la fatiga estructural. Sea realista acerca de cuántas horas funcionará el equipo al día. La sobreestimación de los ciclos de trabajo proporciona un margen de seguridad. Subestimarlos conduce a fallas catastróficas en los equipos.
Especificaciones básicas de rendimiento: potencia, velocidad y capacidad
Clasificaciones de motores y mecánica del sistema de transmisión
Los motores impulsan todo el proceso de corte. Evalúe cuidadosamente las clasificaciones de caballos de fuerza (HP) y kilovatios (kW) sostenidos. La potencia máxima sólo importa durante la fase de giro inicial. Las calificaciones sostenidas dictan qué tan bien la máquina maneja cargas de corte continuas. Un motor clasificado para potencias de salida altas y sostenidas a través de materiales densos sin detenerse.
Compare tipos de unidades para satisfacer sus necesidades operativas. Las cajas de engranajes de transmisión directa transfieren el torque de manera eficiente al husillo. Requieren menos mantenimiento durante una vida útil de varios años. Los sistemas accionados por correa ofrecen diferentes ventajas mecánicas. Las correas amortiguan de forma natural la vibración del motor de forma eficaz. También actúan como fusible mecánico si la cuchilla se atasca. Los operadores encuentran que reemplazar la correa es relativamente fácil en comparación con reconstruir una caja de cambios dañada.
Tabla: Comparación de sistemas de transmisión
| Tipo de accionamiento | Eficiencia de transferencia de torque | Amortiguación de vibraciones | Requisitos de mantenimiento | Mejor aplicación |
| Caja de cambios de transmisión directa | Alto (pérdida de energía mínima) | Bajo a moderado | Bajo (cambios de aceite anuales) | Corte de acero macizo pesado |
| Sistema impulsado por correa | Moderado (es posible un ligero deslizamiento) | Alto | Moderado (tensión/reemplazo de correa) | Fabricación general, materiales mixtos. |
Velocidad del husillo y flexibilidad de RPM
La flexibilidad de la velocidad del husillo le brinda una enorme ventaja competitiva. Busque máquinas que utilicen variadores de frecuencia (VFD) o cajas de cambios de varias velocidades. Las máquinas de velocidad fija limitan gravemente la agilidad operativa. Obligan a los operadores a hacer concesiones en la calidad del corte. La aplicación de RPM incorrectas aumenta el riesgo de que los materiales sensibles se endurezcan por trabajo. Una vez que un material se endurece, cortarlo se vuelve casi imposible. Los VFD permiten a los operadores marcar las RPM exactas requeridas. Esta flexibilidad evita el choque térmico a los dientes de carburo. Garantiza cargas de viruta óptimas en diversos perfiles metálicos.
Compatibilidad con el tamaño del eje y el diámetro de la hoja
La compatibilidad del tamaño del eje y del diámetro de la hoja requiere mucha atención. Asegúrese de que el equipo admita tamaños de eje estándar de la industria. Los cenadores patentados le garantizan consumibles de alto costo y de una sola fuente. Los problemas en la cadena de suministro pueden detener su producción si las hojas patentadas dejan de estar disponibles. Los ejes estandarizados le permiten obtener herramientas de múltiples proveedores competitivos.
Calcule con precisión la profundidad de corte máxima requerida. Este cálculo determina el diámetro mínimo necesario de la hoja. Tenga siempre en cuenta el espacio libre para distintas formas de existencias. Los tubos, las barras sólidas y las vigas estructurales necesitan espacios libres diferentes. Una hoja demasiado pequeña no penetrará completamente en la culata. Una hoja excesivamente grande introduce flexión y bamboleo innecesarios.
Características de control de precisión y rigidez estructural
Diseño de chasis y construcción de base.
La construcción del chasis y la base dictan la calidad del corte final. Priorice las bases de hierro fundido de alta resistencia o de acero fuertemente soldado. El peso actúa como un ancla inamovible contra las microvibraciones. Las microvibraciones de alta frecuencia son la causa principal del embotamiento prematuro de la hoja. Poco a poco, rompen las frágiles puntas de carburo. También crean cortes feos y rechinantes en la superficie del material. El hierro fundido posee una estructura única en escamas de grafito. Esta estructura metalúrgica absorbe las frecuencias resonantes mejor que el acero estándar. Una base más pesada proporciona una base estable para operaciones de corte de alta tolerancia.
Tecnología de tornillo de banco y mecanismos de sujeción
Los mecanismos de tornillo de banco y de sujeción aseguran el material durante fuerzas de corte violentas. Evalúe prensas neumáticas o hidráulicas para entornos de gran volumen. Las prensas automatizadas reducen significativamente la fatiga del operador durante un turno largo. También garantizan una presión de sujeción constante en cada ciclo. Las prensas manuales dependen de la fuerza del operador, que varía a lo largo del día.
- Prensas de sujeción simple: sujetan el material únicamente en el lado de alimentación. A menudo deja una rebaba áspera cuando la pieza cortada se cae.
- Prensas de doble sujeción: Asegure la culata en ambos lados de la hoja. Esto evita las frustrantes rebabas por caída de material.
- Controles de presión variable: permiten a los operadores reducir la fuerza de sujeción en tubos de paredes delgadas para evitar aplastamientos.
Alineación de ingletes y precisión de indexación
La precisión de inglete e indexación determina el ajuste de la junta aguas abajo. Verifique si hay escalas de grados endurecidas en la base del pivote. Necesita topes mecánicos positivos en ángulos comunes como 45° y 90°. Las escamas blandas se desgastan con el tiempo, arruinando la precisión del ángulo. Las configuraciones automatizadas requieren evaluaciones aún más estrictas. Evaluar la precisión de los sistemas de alimentación de material. Los controles NC y CNC deben presentar límites de tolerancia verificables. Solicite al fabricante datos de repetibilidad de sus lanzaderas indexadoras. Un sistema de alimentación que carece de precisión anula los beneficios de una cuchilla de alta calidad.
Sistemas de gestión térmica y evacuación de virutas.
Estrategias de lubricación y tipos de refrigerantes
Cortar metal genera un calor inmenso y localizado. Los tipos de lubricación y refrigerante gestionan esta peligrosa carga térmica. Compare cuidadosamente los sistemas de refrigeración por inundación con los sistemas de nebulización programables. El refrigerante por inundación funciona mejor para cortes pesados de acero sólido. Inunda la zona de corte y elimina el calor rápidamente. Sin embargo, los sistemas de inundación crean entornos de trabajo desordenados.
Los sistemas de nebulización programables manejan el aluminio a la perfección. Aplican una microgota precisa de lubricante sintético directamente sobre los dientes. Este método deja virutas secas y mantiene espacios de trabajo mucho más limpios. Evalúe la tolerancia de su instalación al mantenimiento de fluidos antes de elegir un sistema.
Sistemas de filtración y especificaciones de bombas
Las especificaciones de filtración y bomba mantienen el fluido refrigerante fluyendo sin problemas. Verifique la capacidad total de la bomba de refrigerante. Una bomba débil no puede empujar el fluido profundamente hacia el canal de corte. Verifique la presencia de sistemas de filtración de doble etapa. Los filtros de doble etapa atrapan pequeños finos metálicos antes de que circulen.
Errores comunes a evitar con respecto a la filtración:
- Ignorando el tamaño de malla en la pantalla de entrada primaria.
- No limpiar el filtro magnético secundario con regularidad.
- Usar mezclas de refrigerantes inapropiadas que provoquen crecimiento bacteriano.
Los finos abrasivos sin filtrar destruirán rápidamente el impulsor de una bomba. Actualizar la filtración por adelantado ahorra importantes dolores de cabeza de mantenimiento en el futuro.
Eliminación de virutas y prevención de recortes
La limpieza de virutas mantiene la zona de corte segura y eficiente. Busque cajones para virutas incorporados para un fácil vaciado manual. Los transportadores de virutas automatizados procesan perfectamente los residuos de gran volumen. Eliminan los desechos continuamente sin intervención del operador. Los eficaces mecanismos de cepillo de cuchillas limpian los residuos de las gargantas. Las virutas atrapadas provocan un fenómeno llamado recorte. La cuchilla devuelve la viruta al material. El recorte acorta drásticamente la vida útil de sus herramientas. También arruina el acabado de la superficie de las piezas recién cortadas. La evacuación adecuada de virutas es vital para un funcionamiento continuo.
Seguridad del operador y cumplimiento normativo
Gabinetes de corte y protección de máquinas
Las características de seguridad protegen a su fuerza laboral y su negocio. Los sistemas de protección y cerramiento aíslan la zona de peligro inmediato. Asegúrese de que el equipo tenga protectores de cuchilla autoretráctiles. Estos protectores exponen la hoja sólo cuando hace contacto con el material. Los gabinetes de corte completamente cerrados ofrecen la máxima protección física. Separan físicamente al operador de la zona de corte por completo. Los gabinetes también contienen neblina de refrigerante peligrosa y fragmentos de metal voladores. Nunca comprometas la protección estructural para ahorrar unos cuantos dólares.
Interbloqueos de seguridad y normas eléctricas
Los enclavamientos de seguridad y el cumplimiento eléctrico previenen accidentes catastróficos. Verificar la presencia de arrancadores de motor magnéticos. Estos arrancadores evitan que la máquina se reinicie accidentalmente después de cortes de energía inesperados. Los interruptores estándar permanecen "encendidos" cuando cae la energía, lo que crea un peligro grave cuando regresa la electricidad. Los botones de parada de emergencia (E-stop) de fácil acceso son absolutamente vitales. Deben ubicarse en todas las estaciones de control del operador.
Confirme que la máquina cumpla rigurosamente con los estándares de seguridad regionales. El cumplimiento de OSHA es un requisito legal en los Estados Unidos. El marcado CE tiene el mismo propósito regulatorio en Europa. La maquinaria que no cumple con las normas expone sus instalaciones a una inmensa responsabilidad legal. También pone a sus valiosos operadores en riesgos innecesarios.
Conclusión
Comprar equipos de corte industrial requiere mirar mucho más allá del folleto. Las cifras de capacidad máxima rara vez cuentan la historia completa del desempeño de una fábrica. En cambio, concéntrese en las clasificaciones de servicio continuo y el peso estructural. Priorice la mitigación de vibraciones y las características específicas del material, como velocidades variables. El sistema ideal equilibra el gasto de capital inicial con la eficiencia operativa a largo plazo. Esta alineación estratégica garantiza un tiempo de inactividad mínimo y una vida útil máxima de los consumibles.
Solicite cortes de prueba de sus materiales específicos a proveedores preseleccionados. Verifique los tiempos de ciclo reclamados e inspeccione personalmente la calidad del corte. Traduzca las especificaciones técnicas en ventajas comerciales del mundo real. Aplique este marco con confianza antes de generar su próxima orden de compra.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre una máquina con hoja de sierra de transmisión directa y una de transmisión por correa?
R: Los sistemas de transmisión directa utilizan una caja de engranajes conectada directamente al motor, lo que ofrece un par máximo para materiales sólidos pesados. Los sistemas accionados por correa utilizan poleas y correas, que pueden deslizarse bajo cargas extremas pero ofrecen un corte más suave y protegen el motor de atascos repentinos.
P: ¿Por qué es importante un variador de frecuencia (VFD) en una sierra?
R: Un VFD permite a los operadores marcar con precisión las RPM para que coincidan con la dureza del material y el número de dientes de la hoja. Esto evita daños térmicos a la hoja y garantiza un corte óptimo en diversos metales.
P: ¿Cómo afecta el peso de la máquina al rendimiento de corte?
R: Las máquinas más pesadas absorben la energía cinética y la vibración generada durante el proceso de corte. Menos vibración se traduce directamente en cortes más suaves, tolerancias más estrictas y una vida útil de la hoja significativamente más larga.
P: ¿Puede una máquina de hoja de sierra cortar acero y aluminio de manera eficiente?
R: Solo si la máquina cuenta con control de velocidad variable y sistemas de refrigerante compatibles. El acero requiere bajas velocidades y un par elevado, mientras que el aluminio requiere altas velocidades. El uso de una máquina de una sola velocidad arruina las hojas y produce cortes deficientes.


