La implementación de equipos de corte que no coinciden crea graves cuellos de botella operativos en las fábricas modernas. Los fabricantes se enfrentan habitualmente a un desperdicio excesivo de material, una rápida degradación de las hojas y una distorsión térmica irreversible cuando utilizan herramientas incorrectas. La selección de una industrial máquina de hoja de sierra sirve como factor principal del rendimiento de la producción y la calidad general del corte. Representa mucho más que un simple gasto de capital. Su elección dicta directamente la eficiencia de las instalaciones. Los equipos mal adaptados arruinan aleaciones costosas, paran las líneas de montaje y comprometen la seguridad del operador.
En este artículo se evalúan objetivamente diferentes variantes de máquinas con hojas de sierra. Asignamos características técnicas específicas a distintas aplicaciones industriales para guiar su proceso de toma de decisiones. Obtendrá un marco práctico para garantizar que su próxima adquisición se alinee perfectamente con las realidades exactas del taller.
Conclusiones clave
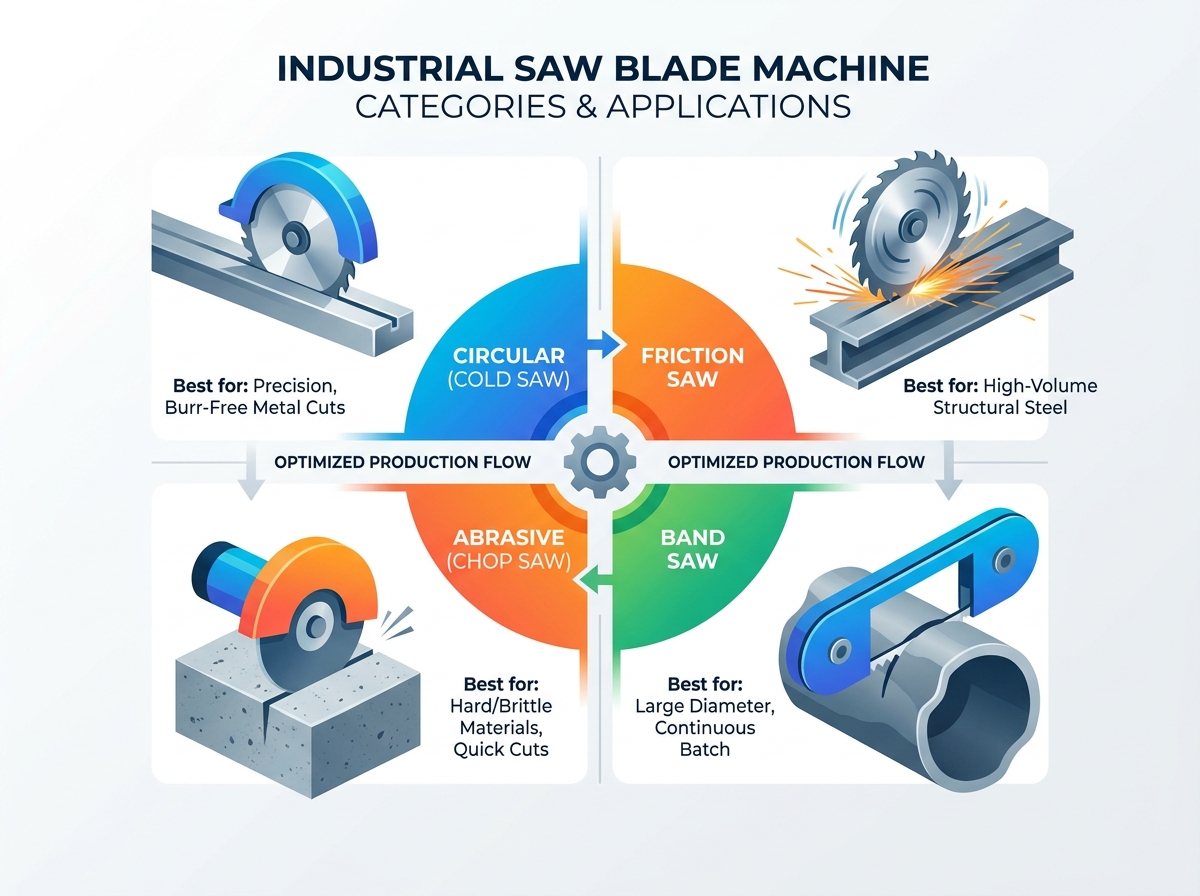
- Las máquinas de hojas de sierra industriales se clasifican principalmente según la mecánica de corte: circular, de fricción, abrasiva y de banda continua.
- Seleccionar la máquina adecuada requiere hacer coincidir las propiedades térmicas y del material de la hoja con la aleación o compuesto específico que se está procesando.
- La evaluación debe priorizar características como controles de RPM variables, sistemas de refrigeración integrados y construcción de eje rígido sobre las velocidades de corte máximas teóricas.
- El costo total de propiedad (TCO) depende en gran medida de la vida útil de las hojas consumibles y del tiempo de inactividad por mantenimiento planificado, no solo del costo inicial de adquisición de la máquina.
Categorías principales de máquinas de hojas de sierra industriales
Debemos definir las principales categorías de solución observando la mecánica física del corte. Este enfoque evita capacidades teóricas demasiado prometedoras. Las diferentes materias primas exigen acciones de corte completamente distintas para producir bordes limpios.
Sierras circulares (Sierras en frío)
Las sierras en frío utilizan hojas dentadas para cortar material a bajas RPM. Transfieren el calor generado durante el corte directamente a la viruta en lugar de a la pieza de trabajo. Obtendrá cortes limpios y sin rebabas de manera constante. Funcionan excepcionalmente bien para cortes de precisión en metales ferrosos y no ferrosos. Los operadores aprecian las sierras en frío porque eliminan los procesos secundarios de desbarbado. La baja velocidad de rotación preserva el temperamento de la aleación de metal que se procesa.
Máquinas de sierra de fricción
Las sierras de fricción funcionan a velocidades extremadamente altas. Usan una fricción intensa para ablandar el metal justo delante del filo de la hoja. Luego, la hoja barre el metal ablandado sin esfuerzo. Estas unidades son las mejores para cortes de gran volumen de acero estructural y aleaciones endurecidas. En estos escenarios industriales pesados, la calidad del acabado sigue siendo secundaria a la velocidad bruta. Cortan rápidamente acero al carbono grueso, manteniendo las líneas de producción continuas en movimiento sin demora.
Máquinas de sierra abrasiva (sierras tronzadoras)
En lugar de cizallar, las sierras abrasivas utilizan ruedas abrasivas compuestas para pulir el material. Se utilizan principalmente para materiales duros y quebradizos. También destacan por realizar cortes transversales rápidos y sin precisión en entornos difíciles. Los equipos de construcción confían en ellos porque manejan fácilmente la suciedad, la arena y las condiciones imperfectas. Si bien dejan un borde más áspero, atraviesan concreto, barras de refuerzo y canales de puntales endurecidos donde los dientes tradicionales se romperían inmediatamente.
Máquinas de sierra de cinta
Las sierras de cinta utilizan una cinta metálica continua con dientes impulsados por dos o más ruedas. Distribuyen el desgaste sobre un filo mucho más largo. Debe utilizarlos para materiales de gran diámetro, formas irregulares y cortes por lotes continuos. Producen cortes muy estrechos. Este perfil estrecho minimiza el desperdicio de cortes, ahorrando materia prima costosa con el tiempo. Manejan haces gigantes de tubos de acero con la misma facilidad que palanquillas sólidas de titanio.
Características técnicas clave para la evaluación de adquisiciones
Los tomadores de decisiones necesitan una matriz objetiva que conecte las características de la máquina con los resultados de la producción. La evaluación de una industrial máquina de hoja de sierra requiere examinar su ingeniería central. Céntrese en la integridad estructural en lugar de en la estética llamativa.
Sistemas de accionamiento y entrega de par
Debe comparar los mecanismos de transmisión directa con los sistemas de reducción de engranajes o correas. Las transmisiones directas proporcionan energía inmediata. Los sistemas accionados por engranajes multiplican eficazmente el par en el husillo. La alta consistencia del torque evita que la hoja se atasque durante cortes profundos en aleaciones densas. Cuando una máquina mantiene RPM constantes bajo una carga pesada, evita fallas catastróficas de la cuchilla y protege el motor.
Rigidez del husillo y del eje
La rigidez determina la precisión del corte final. Las bases de hierro fundido de alta resistencia y los muñones de acero reforzado absorben la vibración operativa. La vibración operativa destruye rápidamente los dientes de la hoja. Una configuración de eje rígido extiende directamente la vida útil de la hoja y garantiza tolerancias más estrictas en la pieza terminada. Evita la desviación de la hoja al cortar perfiles complejos o formas asimétricas.
Integración de refrigerante y lubricación
La regulación térmica mantiene la integridad metalúrgica de su pieza de trabajo.
- Sistemas de inundación: bombean grandes volúmenes de fluido sobre la zona de corte. Lo mejor para el aserrado en frío de metales pesados donde la extracción de calor es fundamental.
- Sistemas de niebla: atomiza el lubricante para una aplicación precisa. Excelente para aluminio y materiales no ferrosos donde el refrigerante inundado crea un desorden innecesario.
Mecanismos de sujeción de materiales
Una sujeción inadecuada del material crea graves riesgos de seguridad y precisión. La culata mal sujeta vibra violentamente contra la hoja.
- Prensas manuales: adecuadas para fabricación personalizada de bajo volumen donde las configuraciones cambian constantemente.
- Prensas neumáticas: ofrecen una sujeción rápida para materiales más blandos o líneas automatizadas de procesamiento de madera.
- Prensas hidráulicas: Proporcionan una inmensa fuerza de sujeción. Aseguran firmemente vigas en I de acero pesado para evitar cualquier movimiento durante el aserrado por fricción.
Matriz de evaluación de características de adquisiciones
| Característica | Función principal Auditoría | de impacto operativo |
| Sistema de transmisión directa | Transfiere la potencia del motor directamente al eje de la hoja. | Reduce la pérdida de energía; ideal para cortes de precisión de altas RPM. |
| Unidad de reducción de engranajes | Multiplica el torque a través de engranajes internos. | Previene el estancamiento en metales densos; perfecto para sierras en frío. |
| Muñones de hierro fundido | Ancla el cenador y absorbe las vibraciones. | Aumenta la precisión del corte y extiende la vida útil de los consumibles. |
| Tornillo de banco hidráulico | Sujeta materiales utilizando presión de fluido hidráulico. | Elimina la charla material; crucial para acero estructural pesado. |
Mapeo de capacidades de máquinas para aplicaciones industriales
Alinear los tipos de máquinas con casos de uso operativo específicos facilita una preselección precisa. Usted evita equipar excesivamente o insuficientemente sus instalaciones al mapear sus necesidades exactas con tecnología probada.
Fabricación de metales pesados y acero estructural
Las aplicaciones estructurales exigen sierras de fricción o sierras de cinta de doble columna de alta resistencia. Las instalaciones que procesan enormes vigas en I, vigas en H y tubos de paredes gruesas necesitan una inmensa potencia bruta. Una sierra de fricción empuja rápidamente el acero estructural. Las sierras de cinta de doble columna manejan cortes masivos de paquetes de manera eficiente. Ambas opciones priorizan el rendimiento sobre las tolerancias microscópicas. Mantienen en movimiento a los astilleros y a los fabricantes de estructuras.
Mecanizado de precisión y aeroespacial
Los componentes aeroespaciales exigen un procesamiento con tolerancias estrictas. Procesas diariamente aleaciones sensibles al calor como titanio y aluminio de grado aeroespacial. Estos materiales delicados requieren sierras circulares en frío. Las sierras en frío cortan el metal lentamente, evitando que los bordes cortados se endurezcan. Preservan la integridad estructural del metal, asegurando que el mecanizado CNC posterior se realice sin rotura de la herramienta.
Carpintería y compuestos de alto volumen
La fabricación de madera y compuestos depende de sierras circulares de paneles de altas RPM. Requieren hojas especializadas con punta de carburo. Los materiales compuestos se astillan fácilmente. Las hojas incisoras especializadas a menudo cortan previamente la superficie del material antes de que la hoja principal termine el corte. Se consigue un procesamiento dimensional sin astillas, esencial para la fabricación de muebles o armarios. La extracción de polvo es igualmente crítica aquí.
Construcción y montaje en sitio
El trabajo de campo favorece las sierras abrasivas portátiles. Las obras de construcción se caracterizan por condiciones ambientales duras. Se cortan barras de refuerzo, canales de soporte y mampostería, a menudo cubiertos de tierra o cemento. Las sierras abrasivas toleran estos contaminantes abrasivos mucho mejor que las hojas dentadas de precisión. Sacrifican la calidad del acabado por una extrema robustez y portabilidad, lo que los hace indispensables en los lugares de trabajo.
Riesgos de implementación y desafíos operativos
La adquisición de maquinaria pesada presenta desafíos de implementación específicos y gastos ocultos. La transparencia con respecto a estos obstáculos garantiza una implementación exitosa. Los administradores de instalaciones deben mirar más allá de las especificaciones teóricas y planificar las realidades de integración física.
Gasto consumible
Cada proceso de corte consume herramientas. Debe tener en cuenta la frecuencia de reafilado de la hoja versus el reemplazo constante. Las sierras en frío utilizan hojas caras. Sin embargo, puedes reafilarlos decenas de veces. Las sierras abrasivas utilizan ruedas baratas. Se desgastan rápidamente y requieren un reemplazo constante. Debe alinear su presupuesto operativo con estos distintos modelos de frecuencia de consumibles para evitar escasez de suministro inesperada.
Requisitos de las instalaciones
La maquinaria industrial exige una infraestructura sólida. Considere cuidadosamente la huella eléctrica. La mayoría de las unidades de servicio pesado requieren energía trifásica dedicada, generalmente 480 V. También debe tener en cuenta el espacio físico. Más allá de las dimensiones de la máquina, los operadores necesitan espacio para maniobrar con seguridad materias primas largas. Además, el procesamiento de madera y compuestos requiere sistemas de extracción de polvo y virutas que cumplan con las normas para evitar riesgos atmosféricos.
Seguridad y cumplimiento del operador
Cortar materia prima presenta peligros intrínsecos. Debe describir las protecciones de seguridad obligatorias antes de la instalación. Las instalaciones deben implementar rigurosos protocolos de parada de emergencia. Los operadores necesitan una capacitación exhaustiva sobre los procedimientos de bloqueo/etiquetado (LOTO) antes de tocar el equipo. Los controles de cumplimiento de OSHA e ISO son obligatorios. No asegurar los perímetros de seguridad expone a su fuerza laboral a lesiones graves y a su empresa a responsabilidades masivas.
Tiempo de inactividad por mantenimiento
Las máquinas se estropean sin un cuidado proactivo. Debe planificar el tiempo de inactividad por mantenimiento necesario. Las cajas de cambios requieren cambios de fluidos. Es necesario rectificar las muelas abrasivas. Los operadores deben calibrar periódicamente la tensión de la hoja de la sierra de cinta. Ignorar estas tareas acelera la falla del equipo. Establezca estrictos programas de mantenimiento preventivo para maximizar la disponibilidad de la máquina y proteger su inversión inicial.
Lógica de preselección y próximos pasos
Cerrar la fase de evaluación requiere un marco de decisión paso a paso. Siga esta secuencia lógica para conseguir la máquina de hojas de sierra ideal para sus instalaciones.
- Necesidades de producción: Comience por cuantificar los volúmenes de corte diarios. Determine las tolerancias de medición requeridas. Documente los grados de materiales específicos que procesa con más frecuencia. Los datos claros eliminan las conjeturas y centran su búsqueda.
- Analice la eficiencia del ciclo de vida: compare una sierra en frío de mayor precio con una sierra abrasiva más barata. La sierra en frío exige una mayor inversión inicial pero presenta reemplazos de consumibles con menor frecuencia. La sierra abrasiva cuesta menos por adelantado pero consume ruedas rápidamente. Sopese estas eficiencias en un período operativo de 3 a 5 años.
- Solicite cortes de prueba: nunca emita una orden de compra a ciegas. Aconseje a su equipo de adquisiciones que envíe materiales de muestra directamente a los fabricantes. Verifique los tiempos de los ciclos de primera mano. Inspeccione la calidad del acabado de sus materiales reales. Este paso confirma que la máquina cumple con sus especificaciones exactas.
Conclusión
Ninguna máquina de hoja de sierra industrial se adapta perfectamente a todos los contextos de fabricación. Una adquisición exitosa equilibra la rigidez inicial de la máquina con la eficiencia de los consumibles a largo plazo. Recomendamos encarecidamente consultar directamente con un ingeniero de aplicaciones. Ellos finalizarán las especificaciones de su máquina basándose en las realidades exactas del taller. Al auditar sus materiales, comparar la mecánica física de corte y evaluar rigurosamente los requisitos de seguridad, garantiza una instalación altamente productiva. Tomar una decisión informada garantiza un rendimiento confiable en los años venideros.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre una sierra en frío y una sierra abrasiva?
R: Una sierra en frío utiliza una hoja dentada de metal que gira a bajas RPM para cortar el material. Transfiere calor a las virutas, lo que da como resultado cortes limpios y sin rebabas. Una sierra abrasiva utiliza una rueda compuesta de alta velocidad para pulir el material. Crea una cantidad significativa de calor, dejando bordes ásperos y rebajados que requieren un acabado secundario.
P: ¿Con qué frecuencia se debe reemplazar o afilar una hoja de sierra industrial?
R: La frecuencia de reemplazo depende en gran medida de la dureza del material, las velocidades de avance y la rigidez de la máquina. Cortar aluminio blando permite que una hoja dure semanas. Cortar titanio denso embota los dientes en días. Siga de cerca su costo por corte. Una vez que la calidad del corte se degrada o los tiempos de ciclo aumentan notablemente, debe reemplazar o reafilar la hoja inmediatamente.
P: ¿Puede una máquina de una sola hoja de sierra cortar madera y metal?
R: Recomendamos encarecidamente no cortar madera y metal en la misma máquina. Esta práctica provoca una grave contaminación cruzada. Las virutas de metal calientes se mezclan con el polvo de madera seco, creando peligrosos riesgos de incendio. Además, la madera y el metal requieren ajustes de revoluciones completamente diferentes y geometrías de dientes de cuchilla fundamentalmente incompatibles para un procesamiento seguro.
P: ¿Qué normas de seguridad se aplican a las máquinas de hojas de sierra industriales?
R: Los estándares de seguridad clave implican un estricto cumplimiento de OSHA. Las máquinas requieren protección fija alrededor de las piezas móviles. Las instalaciones deben aplicar procedimientos rigurosos de bloqueo/etiquetado (LOTO) durante el mantenimiento. Los sistemas de ventilación por extracción localizada también son obligatorios para extraer los humos tóxicos o el polvo combustible generado durante el proceso de corte.


