La compra de una empacadora de cajas representa un gasto de capital importante para cualquier instalación de fabricación. Los gerentes de planta a menudo se fijan en velocidades teóricas máximas para justificar esta enorme inversión inicial. Sin embargo, este enfoque limitado suele resultar contraproducente una vez que las máquinas llegan a la planta de producción. Hoy en día, los compradores se enfrentan constantemente a un difícil dilema. Deben equilibrar las agresivas demandas de rendimiento con las duras realidades físicas de los materiales de embalaje imperfectos. Ignorar la variabilidad natural del material crea inevitablemente cuellos de botella catastróficos cuando máquinas rápidas intentan procesar espacios en blanco corrugados inconsistentes. Nuestro objetivo es solucionar esta desconexión operativa. Nuestro objetivo es proporcionar a los equipos de operaciones y adquisiciones un marco de acción altamente concreto. Descubrirá exactamente cómo evaluar correctamente las especificaciones de equipos complejos. Le mostraremos cómo priorizar la eficacia general del equipo (OEE) sobre las métricas máximas engañosas. Finalmente, aprenderá estrategias comprobadas para mitigar los costosos riesgos de integración antes de firmar una orden de compra.
Conclusiones clave
- Velocidad nominal versus rendimiento real: La 'velocidad máxima' anunciada de una máquina rara vez refleja una velocidad de producción sostenible; OEE es la verdadera métrica del éxito.
- La calidad del material dicta el límite de velocidad: las tolerancias de deformación, aplastamiento de canales y troquelado del cartón corrugado afectan gravemente la confiabilidad de una máquina empacadora de cajas de alta velocidad.
- El impuesto de cambio: la flexibilidad de la máquina (compatibilidad de cajas de cartón entre múltiples SKU) a menudo se compensa con la velocidad máxima.
- Prueba antes de la compra: las pruebas de aceptación de fábrica (FAT) con muestras de cartón del peor de los casos son obligatorias para validar las afirmaciones de rendimiento.
Más allá de la hoja de especificaciones: definición de la velocidad real de la máquina empacadora de cajas
Los ingenieros suelen evaluar los equipos de embalaje utilizando máximos teóricos. Los fabricantes enumeran una tasa de ciclo específica en sus folletos. Este número representa la capacidad de funcionamiento en seco del propio mecanismo. Asume condiciones perfectas, cero defectos de material y flujo de producto ininterrumpido. La velocidad operativa cuenta una historia muy diferente. Mide el rendimiento sostenido utilizando productos reales empaquetados en cajas de cartón reales. Al evaluar las opciones, debe examinar cuidadosamente las métricas de velocidad de la máquina empacadora de cajas . Las velocidades de funcionamiento en seco no significan nada si la máquina se atasca constantemente en la planta de producción.
No se puede observar el mecanismo de embalaje de forma aislada. La manipulación de productos ascendentes dicta su verdadero techo de producción. Los sistemas de alimentación deben acumular, orientar y agrupar productos sin problemas. Si un brazo robótico empaqueta 60 cajas por minuto, pero el desviador aguas arriba solo agrupa 40 cargas de cajas por minuto, su velocidad máxima es 40. Las áreas de acumulación aguas arriba a menudo crean el cuello de botella real. Necesita una sincronización perfecta entre la entrega del producto principal y la estación de formación de cajas.
Los gerentes de planta deben desviar su atención de los casos por minuto (CPM) sin procesar. La eficacia general del equipo (OEE) sirve como la métrica definitiva del éxito. Consideremos una realidad matemática simple. Una máquina que funciona con una eficiencia del 95 % a 30 CPM produce constantemente más productos terminados que una máquina que funciona con una eficiencia del 70 % a 40 CPM. La máquina más lenta y altamente confiable genera resultados predecibles. Reduce la fatiga del operador y evita la costosa inanición aguas abajo.
Debe establecer líneas de base de velocidad realistas basadas en la arquitectura de la máquina. Los diferentes diseños mecánicos soportan inherentemente diferentes tasas de producción. Las máquinas de movimiento continuo manejan velocidades mucho más altas que los sistemas de movimiento intermitente. Los sistemas de carga superior, carga lateral y envolvente presentan límites operativos distintos.
Comparación de la arquitectura común de Case Packer
| Tipo de arquitectura | Rango de velocidad típico (CPM) | más adecuado para | el tipo de movimiento |
| Carga lateral intermitente | 15 - 35 | Cartones, cajas rígidas, productos bloqueados. | Iniciar y detener |
| Carga superior robótica | 20 - 50 | Bolsas flexibles, artículos delicados, botellas. | Selección multieje |
| Envoltura continua | 40 - 75+ | Latas, tarros y bloques macizos de gran volumen | Flujo continuo |
Compatibilidad del cartón: la limitación oculta de la producción de alta velocidad
El cartón ondulado se comporta como un material vivo. Reacciona fuertemente a los cambios ambientales dentro de sus instalaciones. La humedad, las fluctuaciones de temperatura y las condiciones inadecuadas de almacenamiento en el almacén hacen que los paneles se deformen. Esta deformación causa estragos en los equipos automatizados. Una tabla deformada resiste las ventosas diseñadas para sacarla del cargador. Se engancha en guías metálicas durante la fase de montaje. Pasar el material deformado a través de una estación de montaje rápido garantiza atascos frecuentes y recogidas perdidas.
El diseño estructural del tablero también determina el rendimiento. Los diferentes perfiles de flauta, como las flautas B, C y E, responden de manera diferente a la tensión mecánica. E-flute ofrece una superficie más suave, lo que permite que las ventosas establezcan sellos fuertes. Los tableros de flauta C más gruesos requieren arados mecánicos más agresivos para plegar las solapas correctamente. El alto contenido reciclado complica aún más las cosas. Las fibras recicladas son más cortas y débiles. Arrojan polvo a los sistemas neumáticos y se rompen fácilmente bajo tensión mecánica. La integración de una máquina empacadora de cajas de alta velocidad exige un estricto control de calidad del cartón corrugado.
Las tolerancias dimensionales presentan otro gran obstáculo. Los fabricantes de cajas siempre tienen un ligero margen de error en sus procesos de corte y pegado. Sin embargo, las empacadoras de cajas automatizadas operan con tolerancia cero ante variaciones severas. Una variación de una fracción de pulgada en la junta del fabricante hace que las cajas se levanten fuera de escuadra. Las líneas marcadas desalineadas obligan a los brazos mecánicos a aplicar una presión desigual. A velocidades lentas, una máquina podría forzar una caja imperfecta a través del sistema. A altas velocidades, estas pequeñas variaciones provocan atascos catastróficos.
El método de sellado elegido afecta drásticamente el tamaño y la velocidad de la máquina. Normalmente se elige entre pegamento termofusible y cinta sensible a la presión. El adhesivo termofusible requiere tiempos de compresión específicos y definidos matemáticamente. El pegamento debe curarse antes de que se abran las solapas. Si hace funcionar la máquina más rápido, la carcasa pasa menos tiempo en la sección de compresión. Para mantener altas velocidades con termofusible, debe alargar físicamente la sección de compresión de la máquina. El sellado con cinta evita este problema del tiempo de compresión, pero los cabezales de la cinta requieren cambios frecuentes de rollo, lo que afecta el OEE.
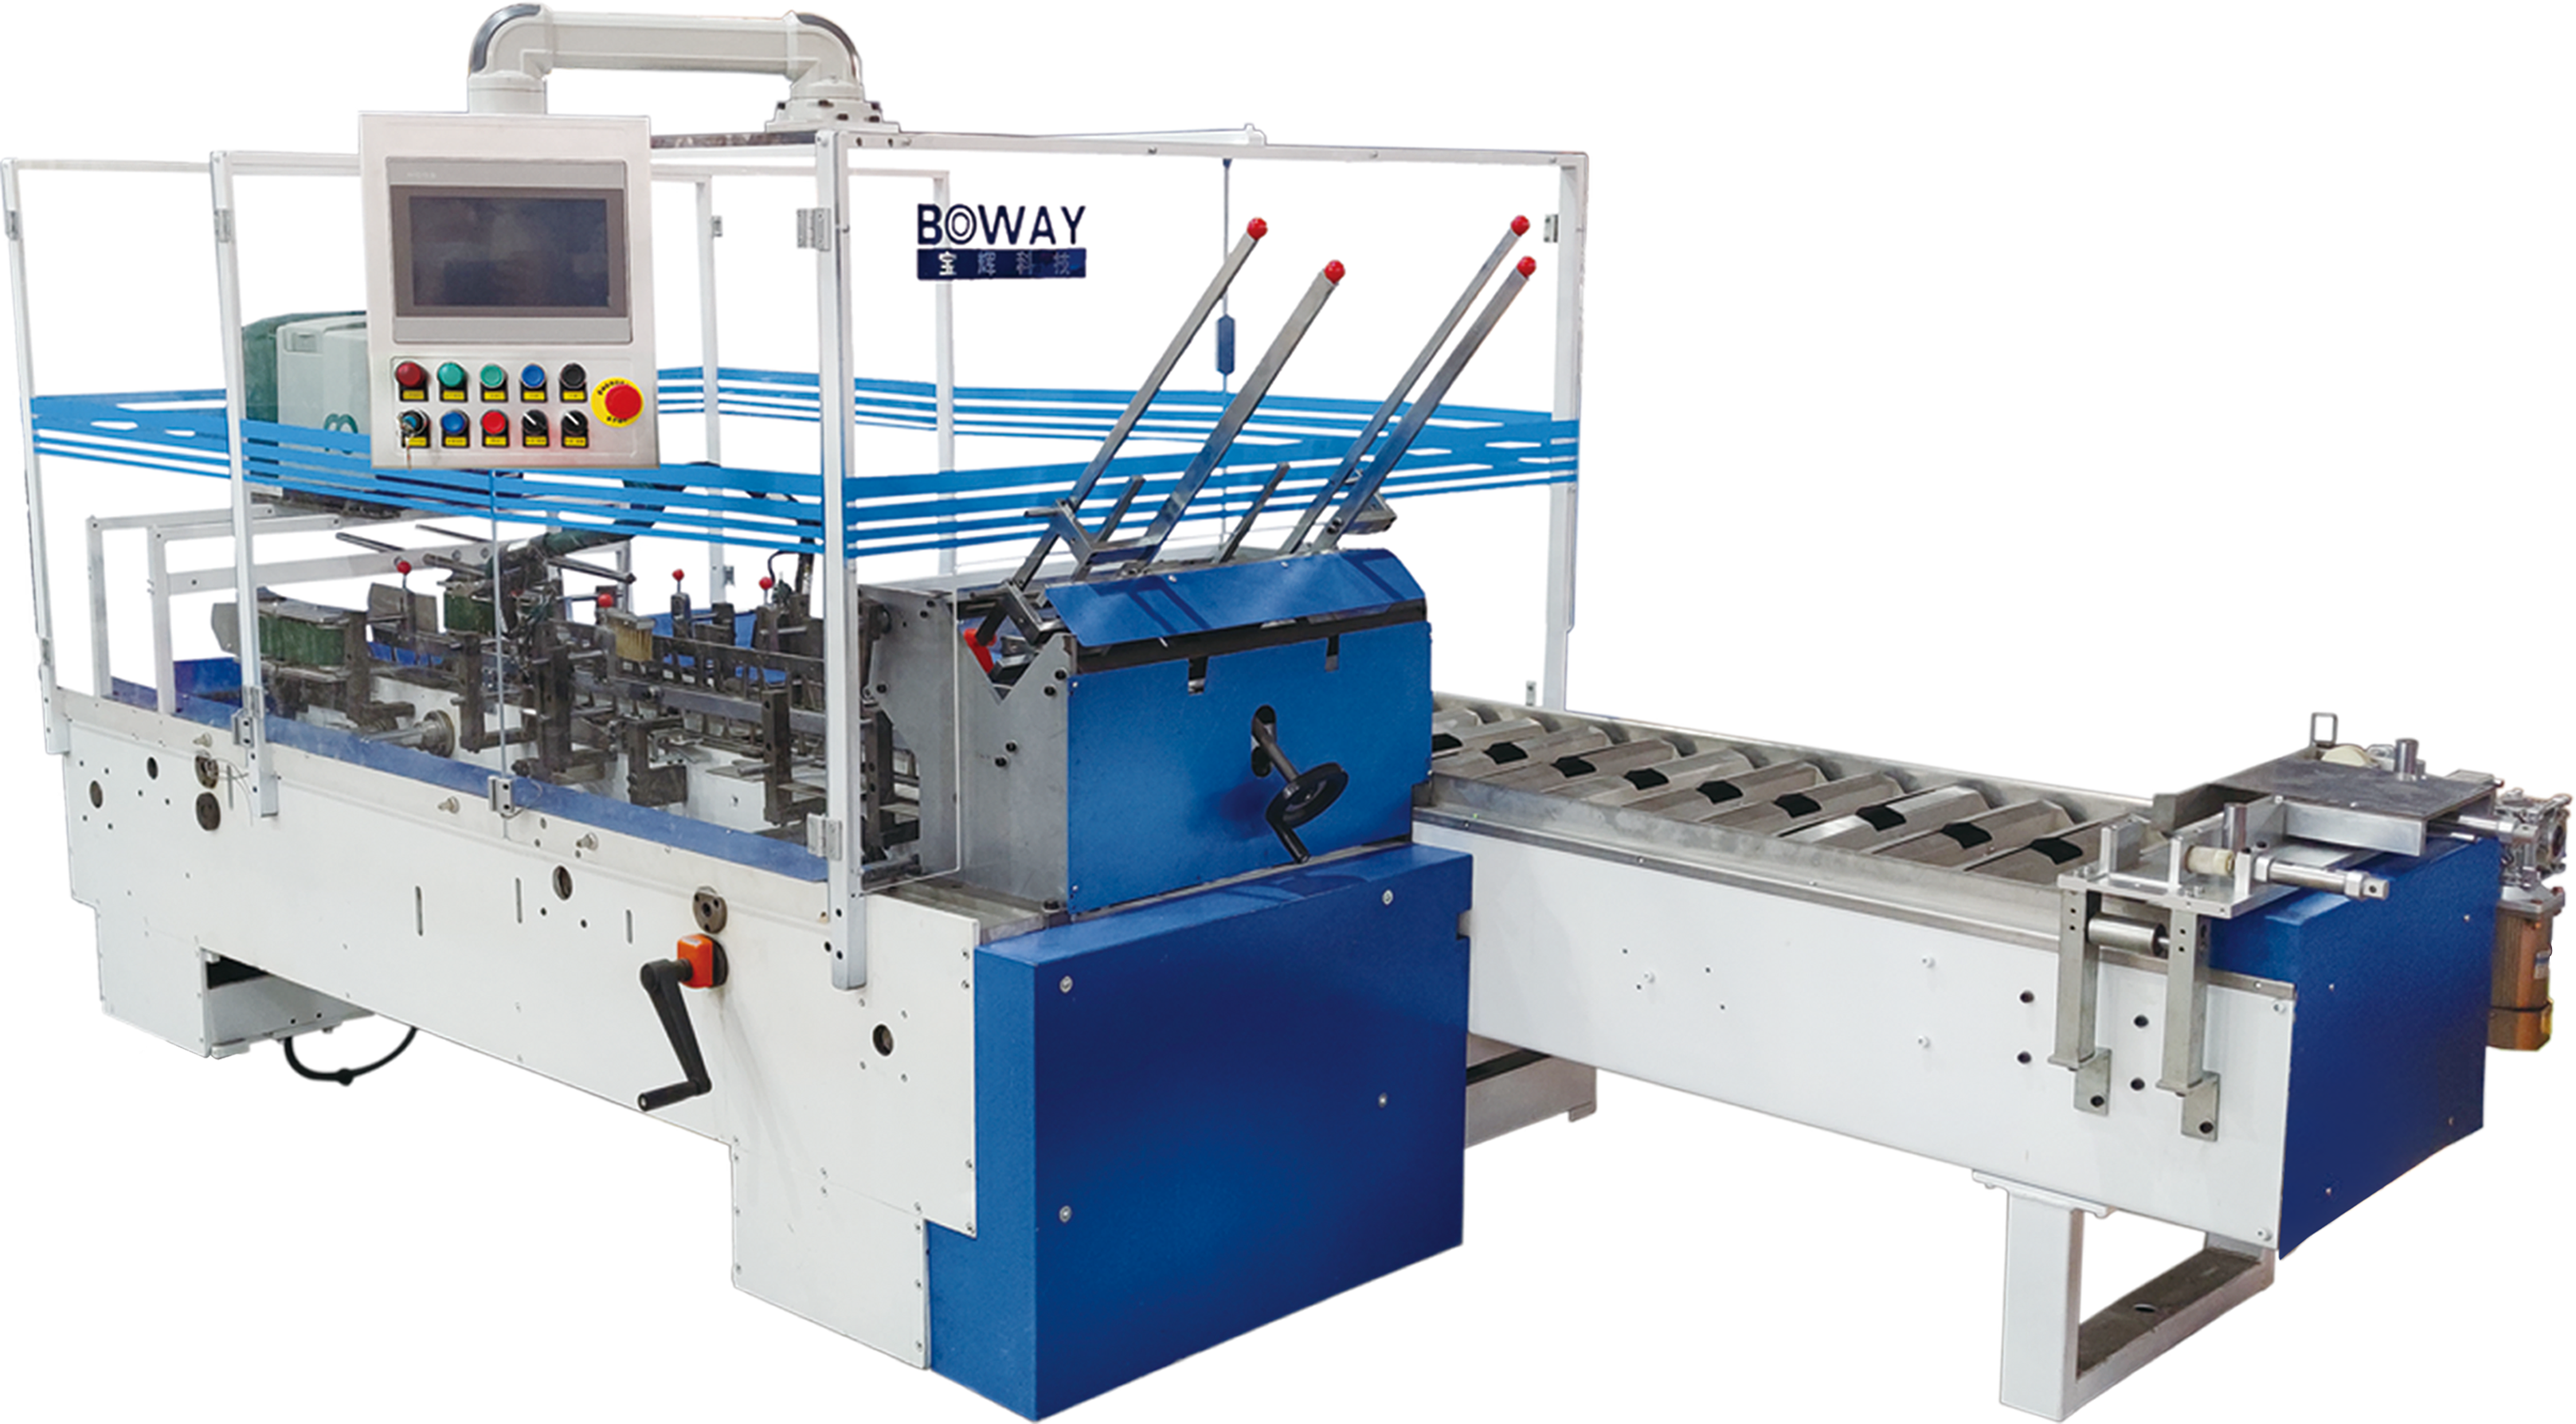
La compensación: flexibilidad de la máquina versus rendimiento máximo
Todo ingeniero de embalaje se enfrenta a una decisión empresarial fundamental. Debe elegir entre líneas de producción dedicadas y flexibilidad multiformato. Las máquinas dedicadas ejecutan un único SKU. Cuentan con guías mecánicas fijas, perfiles servo optimizados y marcos rígidos. Ofrecen un rendimiento máximo y una confiabilidad increíble. Las máquinas multiformato manejan varios tamaños de cajas y configuraciones de productos. Proporcionan una flexibilidad vital de SKU, pero operan a velocidades base más bajas. Las piezas móviles adicionales y los rieles ajustables reducen inherentemente la rigidez mecánica necesaria para alcanzar la máxima velocidad.
Debe analizar cuidadosamente la economía de los cambios. Cuando los operadores detienen una máquina para ajustar los rieles e intercambiar herramientas de vacío, se pierde tiempo de producción rentable. Los cambios frecuentes destruyen la OEE del turno. Los fabricantes modernos combaten este tiempo de inactividad exigiendo cambios sin herramientas. Los operadores utilizan manijas de liberación rápida en lugar de llaves. Los sistemas avanzados utilizan ajustes servoimpulsados. Con solo presionar un botón, las guías se reposicionan automáticamente. La actualización a una máquina empacadora de cajas versátil de alta velocidad equipada con servoajustes garantiza una repetibilidad precisa entre lotes.
Muchos equipos de adquisiciones caen en la trampa de la "especificación amplia". Redactan solicitudes de cotización exigiendo una sola pieza de equipo para manejar gamas de productos masivas y contradictorias. Quieren una máquina para empaquetar pequeños expositores listos para la venta al por menor y cajas gigantes para envíos a granel. Forzar este espectro extremo compromete el diseño de la máquina. Requiere complejos mecanismos telescópicos. Estos mecanismos introducen vibraciones y aumentan las tasas de fallas. Se logra una mayor eficiencia general comprando dos máquinas optimizadas en lugar de un híbrido muy comprometido.
Riesgos de implementación: qué sucede cuando la velocidad se encuentra con cajas de cartón incompatibles
Las imperfecciones menores del cartón se convierten en grandes pérdidas financieras a altas velocidades. Una trampilla ligeramente deformada capta un sensor y provoca una avería inmediata. Estas microparadas pueden durar sólo 30 segundos cada una, pero se acumulan rápidamente. Cincuenta microparadas en un turno de ocho horas pueden acabar con su margen de rentabilidad. Los operadores se frustran constantemente al eliminar atascos menores. A menudo reducen la velocidad de la máquina manualmente para estabilizar la línea, anulando por completo el propósito de comprar equipos de alta velocidad.
Las dimensiones incompatibles provocan directamente una contracción grave del producto. Cuando una caja fuera de escuadra ingresa a la estación de carga, la abertura es físicamente más pequeña de lo esperado. De todos modos, el ariete de carga fuerza a los productos primarios a entrar en este espacio restringido. Esta carga de fuerza bruta causa daño por aplastamiento instantáneo. Las bolsas primarias estallan, los cartones se arrugan y las botellas de vidrio se rompen dentro de la máquina. Se pierde tanto el costoso producto primario como los materiales corrugados.
Pasar cartón corrugado de mala calidad a través de máquinas sensibles acelera el desgaste mecánico. Los generadores de vacío trabajan horas extras tratando de sellar los tableros reciclados porosos y polvorientos. Los cilindros neumáticos soportan una resistencia excesiva al plegar trampillas rígidas y mal marcadas. Los servomotores consumen más corriente para empujar las cajas deformadas a través de rieles guía estrechos. Este sobreesfuerzo constante conduce al fallo prematuro de los componentes. Los gastos de mantenimiento se disparan a medida que se reemplazan piezas costosas mucho antes de su ciclo de vida previsto.
El marco de evaluación: cómo preseleccionar y especificar
Una adquisición exitosa comienza con un riguroso documento de referencia interno. Debe definir claramente los criterios de éxito antes de ponerse en contacto con cualquier fabricante de equipos originales (OEM). No se limite a incluir un CPM objetivo. Debe delinear los porcentajes de desperdicio aceptables por turno. Documente su objetivo de OEE mínimo absoluto aceptable. Defina exactamente cuántos cambios espera realizar diariamente. Los puntos de referencia internos claros evitan que los proveedores le vendan funciones que no necesita.
Al auditar a los proveedores, interrogue específicamente su tecnología de alimentación de cartón. El cargador es el componente más crítico de toda la máquina. Pregunte si utilizan feeds de revistas activos o pasivos. Los sistemas activos utilizan correas impulsadas para empujar la pila hacia adelante suavemente. Los sistemas pasivos dependen de la gravedad, que falla cuando se manipulan tablas deformadas. Exija un control positivo del cartón durante todo el proceso de montaje. La máquina nunca debe soltar una caja desde el momento en que sale del cargador hasta que está completamente sellada.
Un estricto protocolo de prueba de aceptación de fábrica (FAT) protege su inversión. Nunca permita que el OEM pruebe la máquina utilizando tableros de muestra impecables y perfectos proporcionados por su propio proveedor local. Debe enviar sus grados exactos de corrugado a sus instalaciones de prueba. Suministre materiales de los proveedores exactos que utiliza en las operaciones diarias.
- Envíe cajas de producción estándar que representen sus SKU de mayor volumen.
- Incluya los espacios en blanco que estén más fuera de las especificaciones que su departamento de control de calidad acepte legalmente.
- Realice pruebas de producción continua que simulen el calor y el estrés operativo durante un turno completo.
- Realice múltiples cambios durante la prueba para verificar la repetibilidad de las herramientas.
Si la máquina tiene dificultades para manejar los espacios en blanco aceptables en el peor de los casos durante el FAT, fallará estrepitosamente en su entorno de producción real.
Conclusión
La verdadera velocidad de producción depende completamente de la consistencia del cartón. Una máquina sólo puede funcionar tan rápido como lo permita su cartón ondulado. Las tasas de ciclo teóricas no significan nada si su tabla se deforma, se llena de polvo o llega con tolerancias dimensionales flojas. Dar prioridad a la OEE garantiza una producción consistente y predecible en lugar de turnos caóticos y llenos de atascos.
Una implementación exitosa exige una profunda alineación entre múltiples departamentos. Los equipos de adquisiciones deben mirar más allá de los costos de capital bruto. Los ingenieros de embalaje deben diseñar cajas de cartón robustas que resistan la manipulación automatizada. Los equipos de operaciones deben aplicar protocolos estrictos de almacenamiento y control de calidad para los materiales entrantes.
Tome medidas inmediatas antes de enviar su próxima solicitud de cotización de equipo. Audite hoy la calidad actual del cartón corrugado en el piso. Mida las variaciones dimensionales reales de su suministro de cajas existente. Trace las dimensiones exactas de cada SKU que desee ejecutar. Presentar a los OEM estos datos realistas y fundamentados garantiza la compra de una máquina capaz de ofrecer un verdadero éxito operativo.
Preguntas frecuentes
P: ¿Cuál es el rango de velocidad típico para una máquina empacadora de cajas estándar versus una máquina empacadora de cajas de alta velocidad?
R: Las máquinas de movimiento intermitente estándar suelen funcionar entre 10 y 25 cajas por minuto (CPM). Utilizan mecanismos de arranque y parada ideales para una manipulación cuidadosa del producto. Los sistemas de alta velocidad utilizan tecnología de movimiento continuo, como las empacadoras de cajas envolventes. Estas máquinas alcanzan fácilmente entre 40 y 75+ CPM porque el producto y la caja nunca dejan de moverse durante las fases de montaje y sellado.
P: ¿Cómo afecta la calidad del cartón corrugado al rendimiento de la máquina?
R: Las tablas deformadas impiden que las ventosas logren un sello hermético, lo que provoca la caída de los espacios en blanco. Los tableros con alto contenido reciclado son porosos y débiles, y se rompen fácilmente bajo tensión mecánica. Las malas líneas de puntuación obligan a las cajas a levantarse fuera de escuadra, lo que provoca fallas en los sensores, atascos mecánicos y tiempos de inactividad prolongados.
P: ¿Puede una empacadora de cajas manejar tanto empaques pequeños listos para la venta al por menor como cajas de envío grandes?
R: Si bien es técnicamente posible, las discrepancias de tamaño extremas requieren piezas de cambio complejas de múltiples ejes. Esta amplia flexibilidad reduce la rigidez general de la máquina y reduce la velocidad máxima de funcionamiento. Aumenta significativamente el tiempo de inactividad durante el cambio, lo que reduce su OEE. Comprar máquinas dedicadas para diferencias de tamaño extremas suele ser más eficiente.
P: ¿Cuál es un objetivo realista de OEE para una nueva línea automatizada de embalaje de cajas?
R: Los puntos de referencia estándar de la industria sugieren apuntar a un OEE del 80 % al 85 % para líneas de envasado automatizadas complejas. Los factores que reducen este número incluyen cambios frecuentes de SKU, atascos menores debido a materiales corrugados inconsistentes, demoras de los operadores y escasez de productos en las fases iniciales.


