La compra de equipos de conformado comerciales representa un gasto de capital de alto riesgo para cualquier instalación de fabricación. Un solo error de adquisición puede descarrilar su cronograma operativo. También puede afectar gravemente a su rentabilidad general. La elección de especificaciones incorrectas a menudo resulta en cuellos de botella paralizantes en la producción. Es posible que se enfrente a un desperdicio excesivo de material o descubra incompatibilidades de herramientas en una etapa avanzada del proceso. Una adquisición exitosa debe alinear perfectamente las capacidades del hardware con sus objetivos de producción exactos. Debe equilibrar la velocidad de la máquina, los niveles de automatización y el espacio físico con la disponibilidad de mano de obra y la combinación de productos.
Esta guía elimina la jerga de marketing para proporcionar un marco técnico claro. Ofrecemos información útil para evaluar una prensa industrial. Aprenderá cómo evaluar la capacidad, revisar la automatización central y verificar los requisitos críticos de las instalaciones. Nuestro objetivo es sencillo. Queremos garantizar que su inversión genere un rendimiento predecible y sostenible sin desafíos de integración ocultos.
Conclusiones clave
- Velocidad versus estabilidad: Las carreras máximas por minuto (SPM) significan poco sin apiladores confiables y una gestión de desechos; evaluar la velocidad operativa sostenida.
- Flexibilidad de herramientas: la compatibilidad con múltiples cavidades y los sistemas de cambio rápido de matrices (QDC) dictan la rapidez con la que se puede pasar a diferentes tamaños de bandeja.
- Margen de rendimiento de la automatización: características como las prensas servoaccionadas y las empacadoras de chatarra automatizadas reducen los costos de mano de obra y mejoran la utilización de la materia prima.
- Cumplimiento y TCO: el costo inicial de la máquina es secundario al costo total de propiedad (TCO), que incluye el tiempo de inactividad por mantenimiento, el consumo de energía y el cumplimiento de seguridad (CE/ISO).
Evaluación de la capacidad de producción y las tasas de producción
Los fabricantes suelen alardear de velocidades de producción extremadamente altas. Sin embargo, evaluar la capacidad real requiere una mentalidad muy práctica. Debes evaluar la velocidad de carrera realista en lugar del máximo teórico. La mayoría de las máquinas industriales operan eficientemente entre 40 y 80 golpes por minuto (SPM). Este rango óptimo varía según la profundidad de la bandeja y el espesor del aluminio. Empujar una máquina más allá de su umbral SPM estable causa problemas posteriores. Es probable que experimente frecuentes atascos mecánicos. También puede notar un desgaste prematuro de las herramientas.
A continuación, evalúe la configuración de la cavidad del equipo. Es necesario evaluar el tamaño de la plataforma de la máquina junto con su capacidad de tonelaje. Estas cifras determinan directamente su potencial multicavidad. El funcionamiento de un molde de 2 cavidades produce volúmenes diarios diferentes en comparación con un molde de 6 cavidades. Un mayor tonelaje le permite producir más bandejas por cada golpe de prensa.
Puede calcular su producción por hora real utilizando una fórmula sencilla. Multiplique su SPM por el número de cavidades del molde. Luego, tenga en cuenta el tiempo de actividad operativa. Una instalación de fabricación bien administrada normalmente logra entre un 85% y un 90% de tiempo de actividad. Este porcentaje representa paradas de mantenimiento menores y cambios de rollo de material de rutina.
Finalmente, considere los graves riesgos de implementación. Comprar una máquina de alta capacidad sin igualar las capacidades de embalaje automatizadas posteriores significa problemas. Una prensa ultrarrápida simplemente creará cuellos de botella inmediatos en el piso de producción. Debe asegurarse de que su equipo de embalaje automatizado pueda soportar el aumento repentino. Cuando implemente una máquina moderna para fabricar bandejas de papel de aluminio , considere todo el flujo de la línea. Una línea de producción sincronizada garantiza una producción constante y evita acumulaciones peligrosas de materiales.
Características principales de automatización de una máquina para fabricar bandejas de papel de aluminio
La fabricación moderna exige automatización inteligente para seguir siendo competitiva. Los sistemas de alimentación juegan un papel enorme en la conservación de la materia prima. Busque alimentadores automáticos servoaccionados en lugar de alimentadores mecánicos tradicionales. El servocontrol proporciona una precisión absoluta en la longitud del paso. Este movimiento escalonado preciso minimiza el costoso desperdicio de lámina entre punzones.
La tecnología de prensa es el corazón de su operación. Compare las prensas de embrague neumático estándar con las prensas totalmente servoaccionadas. Las servoprensas ofrecen una precisión superior. Producen niveles de ruido significativamente más bajos. Además, el perfil de movimiento suave de una servoprensa prolonga drásticamente la vida útil del molde.
Tabla: Guía comparativa de tecnologías de prensa
| Característica Categoría | Prensa de embrague neumático | Prensa totalmente servoaccionada |
| Control de precisión | Precisión de paso moderada | Alta precisión digital |
| Ruido operativo | Decibeles de alto impacto | Zumbido bajo y consistente |
| Preservación del moho | Límites de desgaste estándar | Vida útil extendida de las herramientas |
| Eficiencia Energética | Consumo medio | Uso de energía altamente optimizado |
El apilamiento automatizado representa otra capa de automatización crítica. Evalúe cuidadosamente el mecanismo del apilador. Debe manejar diferentes formas de bandejas sin problemas. Los apiladores se adaptan a formas más simples. Los apiladores de succión al vacío ofrecen un mejor control para geometrías complejas. Su elección aquí impacta directamente la velocidad del empaque final.
No pase por alto la mecánica de recogida de chatarra. La materia prima de aluminio es un gasto continuo enorme. Un prensado automatizado eficiente de chatarra no es negociable. Las empacadoras y aspiradores compactan los restos de papel de aluminio de manera eficiente. Esto maximiza sus ingresos por reciclaje. También mantiene un espacio de trabajo limpio y libre de peligros para su equipo.
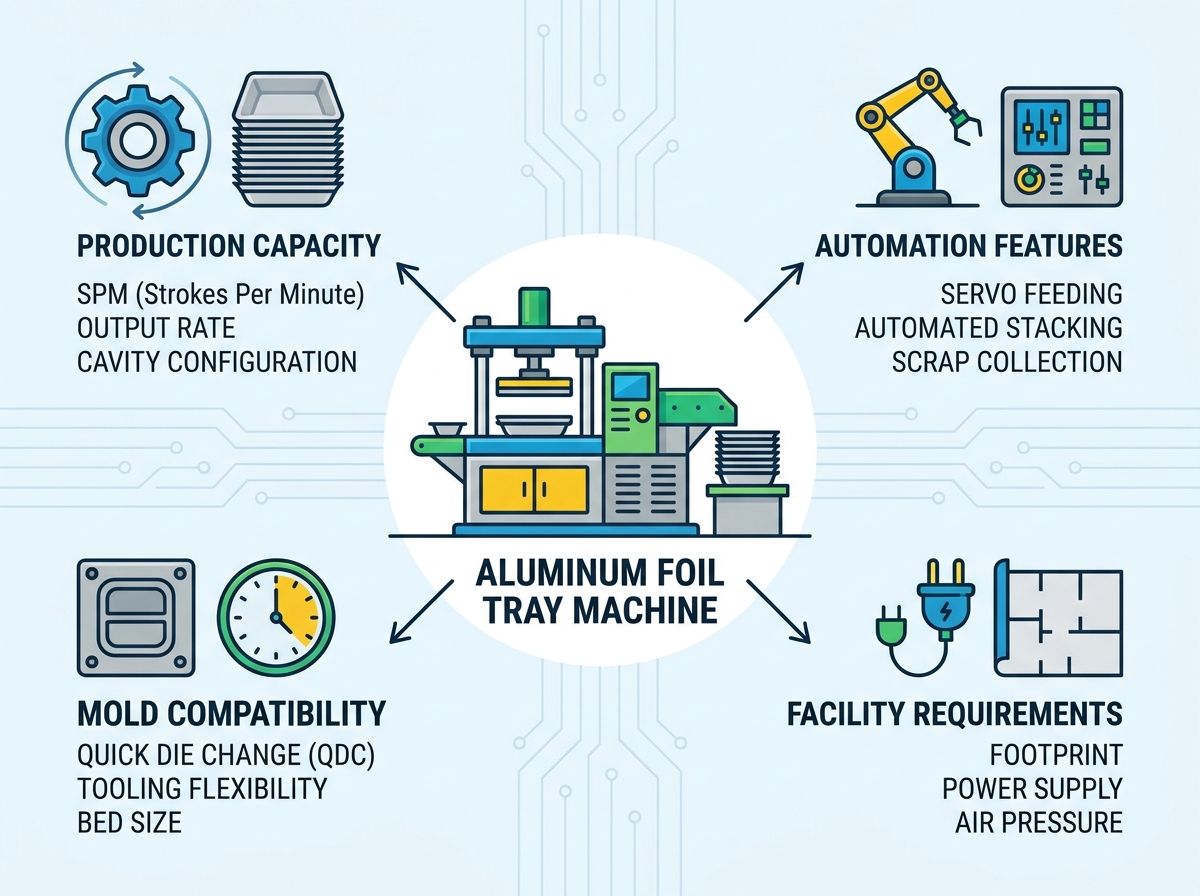
Compatibilidad de moldes y eficiencia de cambio
La agilidad de la producción depende en gran medida de la rapidez con la que se intercambien líneas de productos. El tamaño de la cama y la altura del cierre forman la base. Debe asegurarse de que las especificaciones de la prensa se adapten a las dimensiones de herramientas más grandes esperadas. Si la altura de cierre es demasiado baja, los moldes grandes simplemente no encajarán. Esto obliga a realizar costosas actualizaciones de las máquinas más adelante.
Los sistemas Quick Die Change (QDC) revolucionan las plantas de producción. Aquí las operaciones que requieren cambios frecuentes de productos se benefician enormemente. Los sistemas QDC utilizan abrazaderas hidráulicas y elevadores de moldes. Reducen significativamente el trabajo manual.
Para lograr un cambio rápido, los operadores suelen seguir estos pasos secuenciales:
- Desenganche el molde actual mediante abrazaderas hidráulicas automatizadas.
- Active los elevadores de moldes neumáticos para sacar las herramientas pesadas de forma segura.
- Coloque la nueva configuración del molde utilizando alineaciones de rieles guiados.
- Bloquee las nuevas herramientas en la cama de la prensa utilizando secuencias automatizadas seguras.
- Calibre los parámetros específicos de altura de cierre en la interfaz digital principal.
Este proceso reduce los tiempos de cambio de 4 horas a menos de 45 minutos.
La estandarización de herramientas también merece una atención seria. Verifique si la máquina acepta moldes estándar de la industria. Evite que el equipo lo encierre en herramientas patentadas del fabricante. Las herramientas patentadas restringen sus opciones de abastecimiento. También infla los costos de reemplazo futuros.
Finalmente, controle los posibles factores de desgaste. Compruebe si la estructura de la máquina es lo suficientemente robusta. Las guías del bloque deslizante deben minimizar perfectamente las vibraciones. La vibración excesiva sigue siendo la causa principal del desgaste prematuro del molde. Un marco pesado de hierro fundido absorbe los impactos operativos mucho mejor que las alternativas más livianas.
Requisitos de las instalaciones: huella, energía y aire
La integración de maquinaria pesada requiere una planificación precisa de las instalaciones. La asignación de espacio va mucho más allá de la huella principal de la prensa. Debe calcular el área total requerida para toda la línea de producción.
- Colocación del desenrollador: Requiere un amplio espacio para el acceso de montacargas para cargar rollos de aluminio en bruto.
- Dimensiones de la prensa: Necesita un piso resistente para soportar cargas de impacto dinámicas.
- Apilador y transportador: exige un espacio lineal que se extiende hacia afuera desde la prensa.
- Empacadora de chatarra: Requiere espacio para contenedores de chatarra y fácil extracción de material.
- Zonas libres: autorización obligatoria para caminar para un acceso seguro para mantenimiento.
Los requisitos eléctricos exigen una auditoría exhaustiva del suministro de energía de sus instalaciones. Las máquinas comerciales normalmente requieren energía industrial trifásica robusta. Los sistemas monofásicos estándar no pueden soportar la carga de inicio. Compare el consumo total de kW con sus presupuestos de energía proyectados. Actualizar sus paneles eléctricos después de la entrega genera retrasos masivos.
Las especificaciones neumáticas son igualmente cruciales. Estas máquinas de bandejas dependen en gran medida del aire comprimido. Utilizan aire para la expulsión de piezas, la lubricación y el apilado automatizado. Verifique la presión de aire requerida en megapascales (MPa). Además, verifique el volumen de aire requerido en metros cúbicos por minuto (m³/min). Asegúrese de que los compresores de fábrica existentes puedan manejar esta carga continua sin caídas de presión.
Investigación del fabricante: cumplimiento, garantía y soporte
Asociarse con un fabricante de equipos confiable protege su inversión de capital. La seguridad y las certificaciones actúan como su primer filtro de detección. Exigir prueba definitiva del cumplimiento de las medidas de seguridad. Necesita certificación CE para el mercado europeo. Necesita protección que cumpla con OSHA para operaciones dentro de los EE. UU. Busque de cerca los mecanismos de seguridad esenciales. Los controles de dos manos y los sensores de seguridad de cortina de luz protegen a sus operadores de lesiones.
Los orígenes de los componentes dicen mucho sobre la calidad de la máquina. Verificar el abastecimiento de piezas eléctricas y neumáticas críticas. Las máquinas premium utilizan marcas reconocidas como Siemens, Mitsubishi o SMC. Las piezas internacionales estandarizadas hacen que las reparaciones localizadas sean completamente posibles. Los productos electrónicos patentados que no son de marca a menudo provocan un tiempo de inactividad prolongado cuando fallan los componentes.
Investigar rigurosamente la estructura del servicio postventa. Aclare el protocolo para la resolución remota de problemas antes de firmar un contrato. Comprenda el costo diario de los ingenieros de puesta en servicio e instalación. Además, pregunte sobre el plazo de entrega garantizado para repuestos críticos. Un fabricante receptivo debería enviar las piezas de repuesto en un plazo de 48 horas. La falta de una estructura de apoyo sólida convierte los fallos menores en paradas catastróficas de la producción.
Conclusión
Seleccionar el equipo adecuado requiere una lógica de preselección calculada. Limite sus opciones haciendo coincidir los requisitos de productos de mayor volumen con el punto óptimo de la máquina. Observe de cerca las capacidades de tonelaje y las dimensiones del tamaño de la plataforma. Evite pagar una prima enorme por un tonelaje extremo si sólo produce contenedores aéreos pequeños y de un solo uso. Los equipos de gran tamaño desperdician energía y espacio.
Avanzar con acciones concretas para el siguiente paso. Antes de emitir una orden de compra, solicite una demostración del equipo en vivo. Alternativamente, solicite una segunda vuelta del video sin editar. Asegúrese de que utilicen su calibre y aleación de papel de aluminio específicos durante la prueba. Esto demuestra que la máquina maneja perfectamente su materia prima real. Calcule su retorno de la inversión preciso en función de las tarifas laborales locales y los costos de electricidad. Una planificación rigurosa garantiza que su nueva maquinaria eleve toda su capacidad de fabricación.
Preguntas frecuentes
P: ¿Cuál es el tonelaje ideal para una máquina para fabricar bandejas de papel de aluminio?
R: El tonelaje suele oscilar entre 45 toneladas y 80 toneladas o más. Una prensa de 45T a 63T generalmente es suficiente para recipientes de alimentos estándar de 1 a 3 cavidades. Sin embargo, se requiere estrictamente una capacidad de más de 80T para bandejas de embutición profunda o moldes masivos de 4 a 6 cavidades.
P: ¿Cuánta chatarra de aluminio es normal durante la producción?
R: Una máquina bien calibrada con servoalimentación de precisión mantiene el desperdicio de materia prima entre el 12 % y el 18 %. Esta tasa fluctúa dependiendo de la forma exacta de la bandeja. Las bandejas circulares naturalmente producen más desechos que los diseños rectangulares.
P: ¿Puede una máquina producir contenedores de paredes lisas y de paredes arrugadas?
R: Sí, la prensa de la máquina principal puede ejecutar ambos estilos de manera eficiente. La prensa simplemente necesita el tonelaje y las capacidades neumáticas adecuadas. La verdadera diferencia radica enteramente en la complejidad de la ingeniería y el costo de los propios moldes.
P: ¿Cuál es el plazo de entrega estándar para una máquina y un molde nuevos?
R: Dependiendo de sus solicitudes de personalización específicas, espere entre 30 y 60 días para la fabricación de la máquina principal. Debe anticipar entre 45 y 60 días adicionales para el diseño de molde personalizado y pruebas rigurosas en fábrica antes del envío inicial.


