Las prensas de láminas de alta velocidad a menudo superan las capacidades de manipulación manual. Este desequilibrio crea cuellos de botella artificiales al final de su línea de producción. Depender de mano de obra para el apilado y la clasificación de calidad genera tiempos de ciclo muy inconsistentes. También se enfrenta a mayores tasas de desperdicio por daños en la manipulación. Además, el aumento de los costos laborales afecta directamente los márgenes de ganancia. La transición a un sistema de clasificación de envases de aluminio traslada la limitación del manejo humano a la capacidad mecánica de la prensa. Esta actualización estratégica permite una verdadera eficiencia de funcionamiento continuo en todas sus instalaciones. Esta guía desglosa el impacto operativo, los criterios de evaluación y las realidades de implementación de la automatización de sus procesos de clasificación y apilamiento. Aprenderá cómo estos sistemas identifican defectos sin problemas sin detener la producción. Exploraremos métodos para igualar las velocidades de los equipos de forma segura. Finalmente, descubrirá pasos prácticos para implementar la automatización sin interrumpir las operaciones actuales de su fábrica.
Conclusiones clave
- La clasificación automatizada elimina los cuellos de botella al final de la línea, lo que permite que las prensas funcionen a sus carreras por minuto (SPM) nominales máximas.
- La integración reduce drásticamente la dependencia laboral y mitiga las lesiones por esfuerzos repetitivos en la fábrica.
- Los sistemas de rechazo automatizados aíslan las unidades defectuosas (p. ej., bridas deformadas, perforaciones) sin detener la línea, lo que reduce las tasas generales de desechos.
- La evaluación de estos sistemas requiere priorizar las capacidades de integración con los apiladores existentes, las limitaciones de espacio y los tiempos de cambio.
El coste de la manipulación manual al final de la línea
Las prensas neumáticas y mecánicas modernas funcionan con tiempos de ciclo fijos e increíblemente rígidos. Estampan bandejas de aluminio a cientos de golpes por minuto. Por el contrario, la clasificación manual opera con un tiempo de ciclo muy variable. Los operadores humanos simplemente no pueden igualar la producción de las máquinas indefinidamente. Esto crea un grave problema empresarial. Invierte mucho en maquinaria de alta capacidad para generar ingresos. Sin embargo, se puede limitar su producción máxima confiando en manos humanas para capturar, clasificar y apilar el producto final. Este desajuste obliga a los gerentes de línea a reducir la velocidad de la prensa.
Las pérdidas ocultas se agravan rápidamente cuando los humanos dictan el ritmo de una prensa mecánica. Estas pérdidas a menudo se manifiestan como microparadas. En ocasiones, los operadores se quedan atrás. Deben detener la prensa para limpiar los contenedores de recolección desbordados. Cada microparada dura sólo unos segundos. Sin embargo, acumular cincuenta microparadas por turno destruye la eficacia general del equipo (OEE). La prensa está inactiva mientras continúa el consumo de energía. Se pierde un valioso volumen de producción que nunca podrá recuperar.
La manipulación manual también provoca directamente la degradación de la calidad. Los contenedores de papel de aluminio cuentan con bordes delicados enrollados con precisión. Los operadores humanos agarran varias bandejas rápidamente para mantener el ritmo. Este agarre apresurado aplasta las bridas y abolla las paredes laterales. La manipulación manual de recipientes delicados aptos para alimentos también introduce riesgos de contaminación. El sudor, la suciedad o los aceites se transfieren a la superficie de aluminio. Esto impacta directamente en su rendimiento final. Terminas pagando a los trabajadores para que fabriquen chatarra accidentalmente.
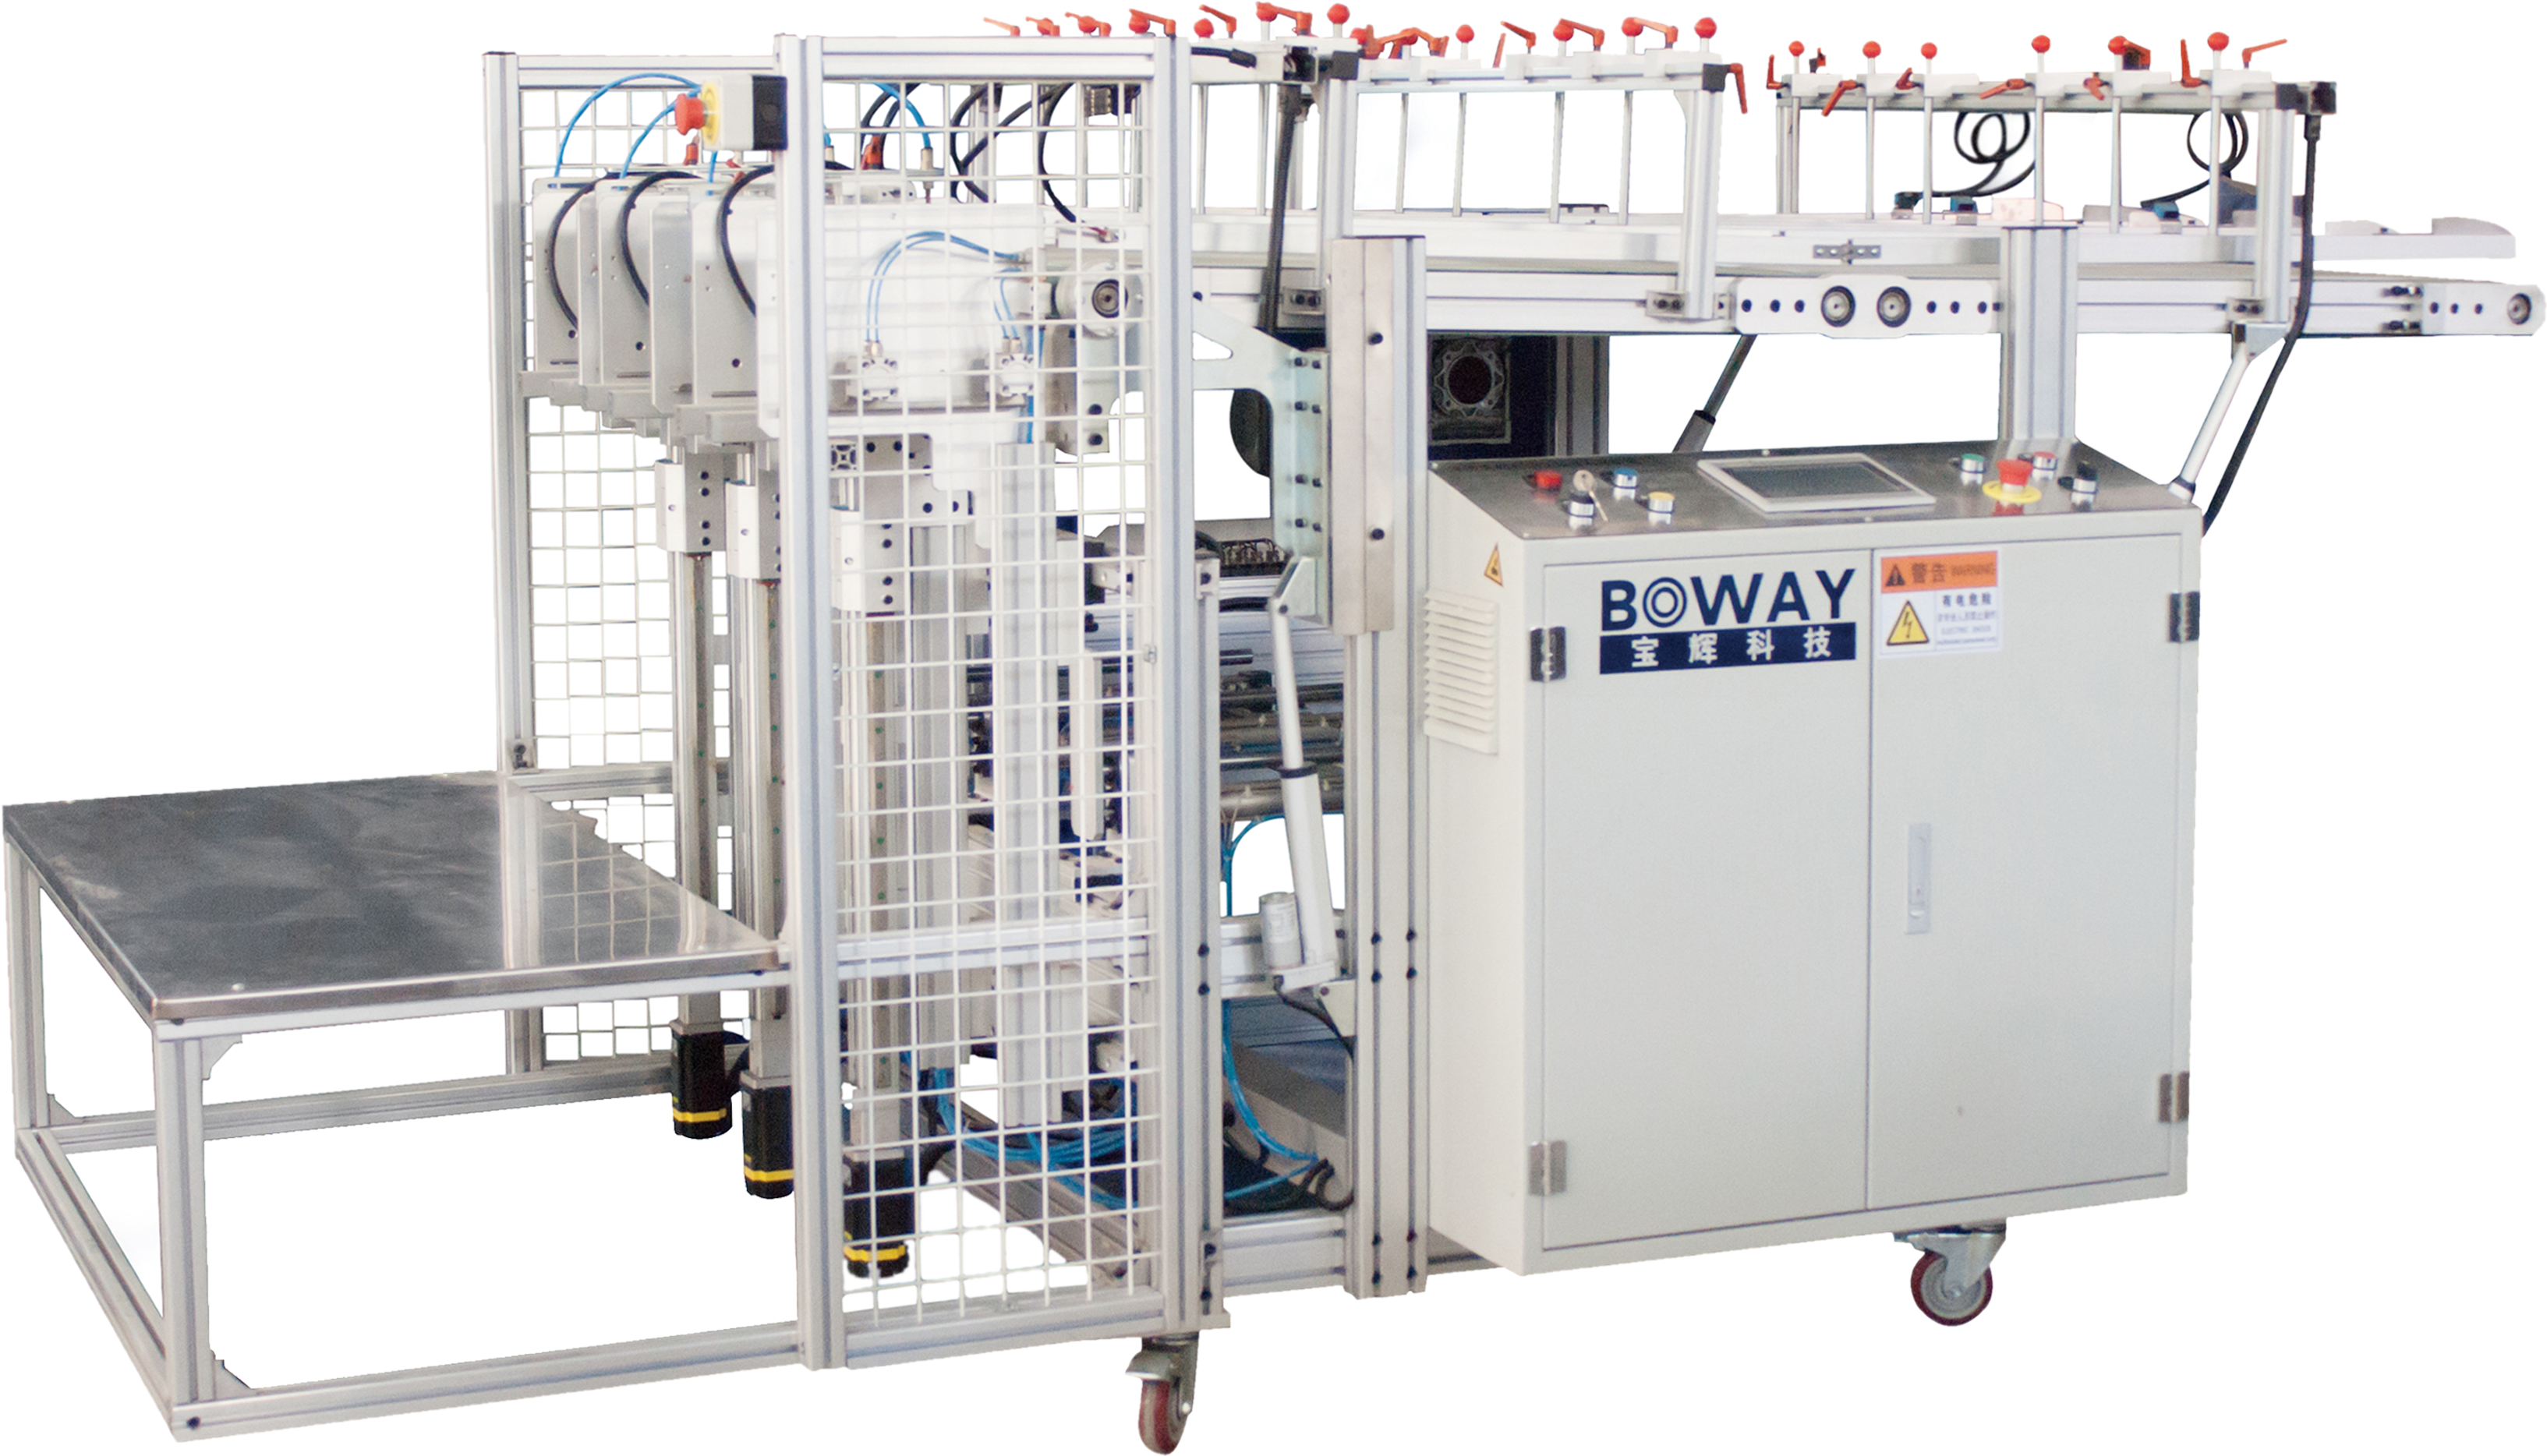
Mecanismos básicos de un sistema de clasificación de contenedores de aluminio
Automatizar la salida requiere un conocimiento profundo de la mecánica de posimpresión. Las categorías de soluciones se dividen en fases operativas específicas. Los fabricantes de equipos diseñan estos módulos para realizar una transición perfecta de un contenedor desde el estampado en bruto hasta una pila lista para la venta al por menor.
Transporte y separación
El espaciado sigue siendo el factor más crítico inmediatamente después de la salida del molde. Los contenedores salen de la prensa a velocidades extremas. Tienden a superponerse o anidarse estrechamente si chocan contra una superficie estática. Los módulos de transporte utilizan cintas de vacío de velocidad variable. La cinta de entrada inicial corre ligeramente más rápido que la velocidad de expulsión del molde. Esta diferencia de velocidad separa físicamente los contenedores. Crea una brecha definida y consistente entre cada unidad. El espaciado adecuado evita atascos aguas abajo.
Inspección automatizada (sistemas de visión y sensores)
Las líneas modernas incorporan cámaras de alta velocidad y sensores fotoeléctricos. Actúan como inspectores de control de calidad automatizados. Los sensores escanean cada bandeja a medida que pasa por el transportador. Buscan llantas incompletas causadas por roturas de láminas. Comprueban que no falten perforaciones en bandejas especializadas con orificios de ventilación. Los sistemas de visión avanzados también detectan acumulaciones de desechos localizados en la superficie de la bandeja. Analizan estas anomalías en milisegundos.
Rechazo neumático
Identificar una bandeja defectuosa no significa nada si debe detener la máquina para retirarla. El rechazo neumático soluciona esto al instante. Cuando el sistema de inspección detecta una unidad defectuosa, envía una señal a una válvula de aire situada aguas abajo. Una ráfaga de aire a alta presión se dispara precisamente cuando la bandeja defectuosa cruza la zona de rechazo. El aire expulsa la unidad defectuosa de la correa primaria y la lleva a un contenedor de reciclaje. Los productos aceptados siguen moviéndose sin problemas. No requiere ninguna intervención humana.
Apilamiento y conteo automatizados
La etapa final se centra en la precisión del anidamiento y del inventario. Los contenedores clasificados caen sobre carriles guía mecánicos. Se encajan perfectamente en pilas verticales u horizontales. Los sensores integrados cuentan cada bandeja a medida que ingresa al almacén del apilador. Una vez que la pila alcanza el conteo preprogramado, un dedo mecánico separa el lote. El sistema expulsa la pila terminada hacia la estación de embalaje. Esto le garantiza que nunca enviará cantidades insuficientes o excesivas a sus clientes.
Criterios de evaluación para una línea de contenedores de aluminio con clasificación automatizada
La compra de bienes de capital requiere una estricta alineación con las realidades de producción. Debe evaluar qué tan bien un sistema resuelve las limitaciones específicas de su fábrica. La creación de un marco que relacione las características con los resultados ayuda a aclarar este proceso de evaluación.
Marco de características-resultados del equipo de láminas
| Característica del sistema | Capacidad técnica | Resultado de producción |
| Correas de vacío variables | Diferenciales de velocidad ajustables para separación. | Elimina superposiciones y evita atascos de salida. |
| Rieles guía servoaccionados | Ajustes programables de ancho y profundidad. | Reduce los tiempos de cambio de producto de horas a minutos. |
| Solenoides de aire de alta velocidad | Tiempos de respuesta de milisegundos para ráfagas de aire. | Rechaza los desechos a máxima velocidad de la prensa sin detener la línea. |
| Diseño de marco modular | Huellas de equipos compactas y segmentadas. | Se integra en diseños de fábrica ajustados existentes. |
La igualación de velocidad dicta el éxito final al integrar una línea de contenedores de aluminio con clasificación automatizada . La velocidad de procesamiento de la unidad de clasificación debe superar cómodamente el rendimiento máximo de la prensa. Si su prensa puede funcionar a 80 SPM, su clasificadora debe manejar al menos 100 SPM. Este espacio libre evita retrasos durante fluctuaciones menores de la correa. Garantiza que el clasificador nunca se convierta en el nuevo cuello de botella.
La eficiencia del cambio de herramientas afecta directamente su tiempo de actividad mensual. Las instalaciones rara vez utilizan un solo tamaño de contenedor durante todo el año. Cambiar de moldes para tartas pequeños a bandejas de catering grandes requiere ajustes masivos en el equipo. Evalúe el tiempo y la complejidad necesarios para ajustar los rieles guía, las alturas de los sensores y los parámetros del apilador. Busque sistemas que utilicen servomotores y recetas digitales guardadas. Las recetas digitales permiten a los operadores presionar un botón y observar cómo los rieles se ajustan automáticamente. Los cigüeñales manuales desperdician horas de tiempo de producción.
La escalabilidad del espacio y el diseño requieren una medición temprana. El espacio de la fábrica tiene un valor superior. Evalúe si el diseño modular propuesto se ajusta a las limitaciones de sus instalaciones existentes. Algunas líneas requieren configuraciones de salida directa. Otros utilizan transportadores con giro de 90 grados para ahorrar espacio lineal. Asegúrese de no necesitar ejecutar un rediseño completo de la línea solo para colocar un nuevo apilador.
Realidades de la implementación: riesgos y lecciones de implementación
La automatización rara vez es una tarea sencilla de "conectar y usar". Reconocer estos supuestos transparentes evita fallos catastróficos en la implementación. El éxito exige una alineación mecánica precisa entre la salida de la prensa y la entrada del clasificador. Una desalineación de tan solo cinco milímetros hará que los contenedores se enganchen en el borde de la cinta, giren sin control y atasquen toda la línea.
La evacuación de chatarra representa el punto de fallo más común en instalaciones nuevas. Cuando una prensa corta aluminio, genera unas finas correas esqueléticas y diminutas escamas metálicas. Esta chatarra de aluminio se enreda fácilmente en correas y rodillos automatizados. Degrada la succión al vacío. Debe implementar robustos trituradores de chatarra directamente debajo del molde. También se necesitan aspiradoras de extracción de alta potencia colocadas antes de la fase de clasificación. La retirada de los desechos antes de que entren en contacto con las cintas clasificadoras garantiza una fiabilidad a largo plazo.
El mantenimiento y la calibración del sensor requieren una programación proactiva. Las operaciones de estampado generan polvo fino de aluminio. Las prensas también utilizan aceites lubricantes especializados para proteger los moldes. La combinación de aceite y polvo en suspensión cubre rápidamente las lentes ópticas. Los sensores ciegos provocan falsos rechazos. Soplan bandejas en perfecto estado al contenedor de chatarra.
Mejores prácticas: Asigne a los operadores un estricto protocolo de limpieza por turnos. Limpiar lentes de visión y reflectores fotoeléctricos con alcohol isopropílico lleva dos minutos, pero ahorra miles de dólares en falsos rechazos.
La capacitación de los operadores cambia drásticamente cuando se instala un sistema de clasificación de contenedores de aluminio . Debe mejorar las habilidades de sus trabajadores manuales. Pasan de receptores físicos a supervisores de máquinas. Esta transición requiere un aprendizaje estructurado.
- Protocolo de seguridad Capacitación: Enseñe a los operadores cómo interactuar de manera segura con correas de alta velocidad y válvulas neumáticas. Concéntrese en gran medida en los procedimientos adecuados de bloqueo y etiquetado (LOTO).
- Solución de problemas de atascos: capacite al personal para identificar la causa raíz de un atasco en lugar de simplemente solucionarlo. Deben aprender a detectar problemas de alineación y tensión de la correa.
- Calibración del sensor: proporcione práctica práctica para ajustar los umbrales de sensibilidad del sensor. Los operadores deben saber cómo enseñar a un sensor a reconocer un nuevo perfil de contenedor durante los cambios.
Calcular el ROI y crear su lista corta
Elaborar una lista corta de equipos requiere lógica estratégica. Debe exigir pruebas contundentes a los fabricantes de equipos durante la fase de adquisición. Nunca acepte demostraciones en vídeo de máquinas que utilicen papel estándar o plásticos genéricos. Exija un protocolo de prueba de aceptación en fábrica (FAT) utilizando sus calibres de lámina específicos y los perfiles de sus contenedores más pesados. Ser testigo de cómo la máquina maneja su producto exacto demuestra su viabilidad en el mundo real.
La reasignación de mano de obra proporciona beneficios financieros inmediatos. Calcule ahorros que vayan más allá de la simple reducción de personal. La automatización le permite alejar a los trabajadores de tareas repetitivas y exigentes. Los reasigna a roles de mayor valor. Se convierten en inspectores de control de calidad. Gestionan la logística de paletizado. Supervisan múltiples líneas automatizadas simultáneamente. Esto eleva la capacidad de su fuerza laboral y reduce significativamente los reclamos de compensación laboral relacionados con lesiones de muñeca y hombro.
Las ganancias de rendimiento impulsan los cálculos de retorno de la inversión más agresivos. Históricamente, probablemente limitaba sus prensas a un 70-80 % de su capacidad para acomodar receptores manuales. La automatización elimina este límite.
Modelo de ROI de ganancia de rendimiento (gráfico de ejemplo)
| Métrica | Clasificación manual Línea base | Clasificación automatizada Proyección |
| Velocidad de prensa (SPM) | 60 golpes/min (acelerado) | 85 golpes/min (capacidad máxima) |
| Microparadas por turno | 45 paradas (cambios de contenedor) | 2 paradas (cambios de película/lámina) |
| Tasa de chatarra (manipulación) | 3,5% (llantas trituradas) | 0,2% (solo error de la máquina) |
| Rendimiento efectivo por turno | ~24,000 unidades buenas | ~39,000 unidades buenas |
Modele su propio retorno basándose en el funcionamiento de su prensa específica al 100 % de su capacidad mecánica. El enorme aumento de unidades vendibles por turno suele amortizar el equipo de clasificación durante el primer año de funcionamiento.
Sus acciones del siguiente paso deben comenzar en su propia fábrica. Realice un riguroso estudio de tiempos en sus líneas manuales existentes. Establezca una base firme de microparadas actuales, manejo de tasas de desechos y tiempos de ciclo reales. No se puede medir la mejora sin conocer su punto de referencia actual. Una vez que tenga datos concretos, comuníquese con los proveedores para obtener cotizaciones detalladas.
Conclusión
Actualizar a la clasificación automatizada no se trata tanto de agregar una nueva máquina. Se trata exclusivamente de desbloquear la capacidad mecánica atrapada de su equipo de prensa existente. Al eliminar el límite de velocidad humana, su instalación finalmente podrá obtener el valor total de sus inversiones de capital en prensa.
- Audite las operaciones actuales: mida cuidadosamente las limitaciones de sus líneas existentes, las tasas de desperdicio y los cuellos de botella de mano de obra antes de solicitar propuestas de equipos.
- Exija validación en el mundo real: las pruebas rigurosas de los proveedores en muestras de productos reales siguen siendo la única forma confiable de garantizar una implementación exitosa.
- Planifique para las realidades de la fábrica: asegúrese de que su plan de integración tenga en cuenta la evacuación de desechos, el mantenimiento de sensores y la mejora integral de las habilidades de los operadores.
- Concéntrese en el espacio: consulte con un especialista en integración con antelación para revisar las limitaciones de diseño y evitar costosas modificaciones de las instalaciones.
Tome medidas inmediatas solicitando hoy mismo una auditoría de cuellos de botella de final de línea a su equipo de ingeniería. Identificar exactamente cuánta capacidad oculta permanece inactiva en su línea de prensa es el primer paso hacia la modernización de su planta de producción.
Preguntas frecuentes
P: ¿Puede un sistema de clasificación automatizado manejar múltiples formas y tamaños de contenedores?
R: Sí, los sistemas modernos se adaptan a varios perfiles. Sin embargo, requiere rieles guía ajustables y perfiles de sensores programables. Debe preguntar a los proveedores sobre sus tiempos promedio de cambio. Los sistemas equipados con ajustes servomotores y recetas digitales guardadas realizan cambios en minutos, mientras que los sistemas manuales de manivela y riel pueden tardar horas.
P: ¿Cómo maneja el sistema los contenedores pegados (problemas de anidamiento) recién sacados del molde?
R: Los sistemas utilizan diferenciales de velocidad y ráfagas de aire. Las correas de salida especializadas corren más rápido que la velocidad de expulsión de la prensa. Esto crea instantáneamente el espacio necesario. Las boquillas de aire de alta velocidad también ayudan a separar los contenedores estrechamente encajados antes de que lleguen a las zonas críticas de clasificación e inspección.
P: ¿La automatización del proceso de clasificación requiere modificar la prensa existente?
R: Normalmente no. Los sistemas de clasificación se integran como módulos secundarios independientes colocados directamente en la salida. No alteran la mecánica de la prensa. Sin embargo, deben estar sincronizados electrónicamente con el circuito de parada de emergencia (E-stop) y los controles de velocidad de la prensa para garantizar apagados sincronizados y seguros.


