El abastecimiento de rollos gigantes de papel de aluminio a granel va mucho más allá de la compra de productos básicos. Sirve como una decisión de ingeniería crítica que impulsa la eficiencia de la producción, las tasas de desperdicio y la calidad del producto final. Muchos convertidores experimentan una desconexión importante durante sus ciclos de adquisición. La evaluación de las propiedades de la lámina en bruto sin evaluar simultáneamente su maquinaria de conversión genera graves cuellos de botella operativos. Los operadores frecuentemente luchan contra roturas repentinas de la banda, rollos severos telescópicos o núcleos aplastados en el piso de la fábrica. Estas interrupciones diarias destruyen los márgenes de ganancias y ralentizan drásticamente el rendimiento.
Nuestra guía completa proporciona un marco concreto para la etapa de decisión diseñado para compradores B2B e ingenieros de producción. Le ayudaremos a alinear las especificaciones de sus rollos gigantes de papel de aluminio con precisión con sus capacidades operativas. Aprenderá cómo las propiedades específicas de los materiales, los límites dimensionales y las tolerancias de tensión influyen en su éxito. Domine estas variables para maximizar la producción y eliminar costosos desperdicios de material en sus líneas de producción.
Conclusiones clave
- Las propiedades de los materiales dictan las necesidades de la maquinaria: las tolerancias de grado, temperamento y espesor de la aleación influyen directamente en las capacidades de control de tensión requeridas de su línea de producción.
- La precisión dimensional evita el tiempo de inactividad: la alineación estricta entre el diámetro exterior (OD), el diámetro interior (ID) del rollo gigante y los límites de desenrollado de la máquina no es negociable para lograr un rendimiento estable.
- La alineación de la maquinaria es el principal impulsor del retorno de la inversión: obtener la materia prima ideal requiere una máquina rebobinadora de rollos de papel de aluminio de alta capacidad para convertirla de manera rentable sin desperdicios excesivos.
- La investigación de proveedores requiere pruebas físicas: la evaluación de un proveedor de máquinas rebobinadoras de rollos de papel de aluminio debe implicar pruebas de aceptación en fábrica (FAT, por sus siglas en inglés) utilizando su grado específico de papel de aluminio de origen.
El impacto empresarial: por qué las especificaciones de las láminas rigen la rentabilidad del rebobinado
Pequeñas desviaciones en el calibre o la resistencia a la tracción arruinan las producciones continuas. Cuando un rollo de papel de aluminio carece de un espesor uniforme, se genera una tensión desigual en toda la red. Esta tensión localizada provoca roturas repentinas de la red. Crea frustrantes arrugas y costosos tiempos de inactividad de la máquina. Los operadores deben detener la línea, volver a enhebrar la lámina y desechar las secciones dañadas. Estas microparadas se acumulan y perjudican gravemente sus objetivos de producción diarios.
En última instancia, el rendimiento determina su verdadera rentabilidad. Un rollo gigante más barato con poca uniformidad de espesor casi siempre le cuesta más. Genera chatarra excesiva durante el proceso de conversión. Este desperdicio erosiona rápidamente sus ahorros iniciales de material.
- Mejores prácticas: realice siempre un seguimiento de su tasa de desechos por rollo gigante. Compare el rendimiento del material directamente con el tiempo de actividad de la máquina para encontrar su proveedor más rentable.
- Error común: comprar láminas de grado B para ahorrar un cinco por ciento en costos, solo para perder un quince por ciento en tiempo de inactividad operativa.
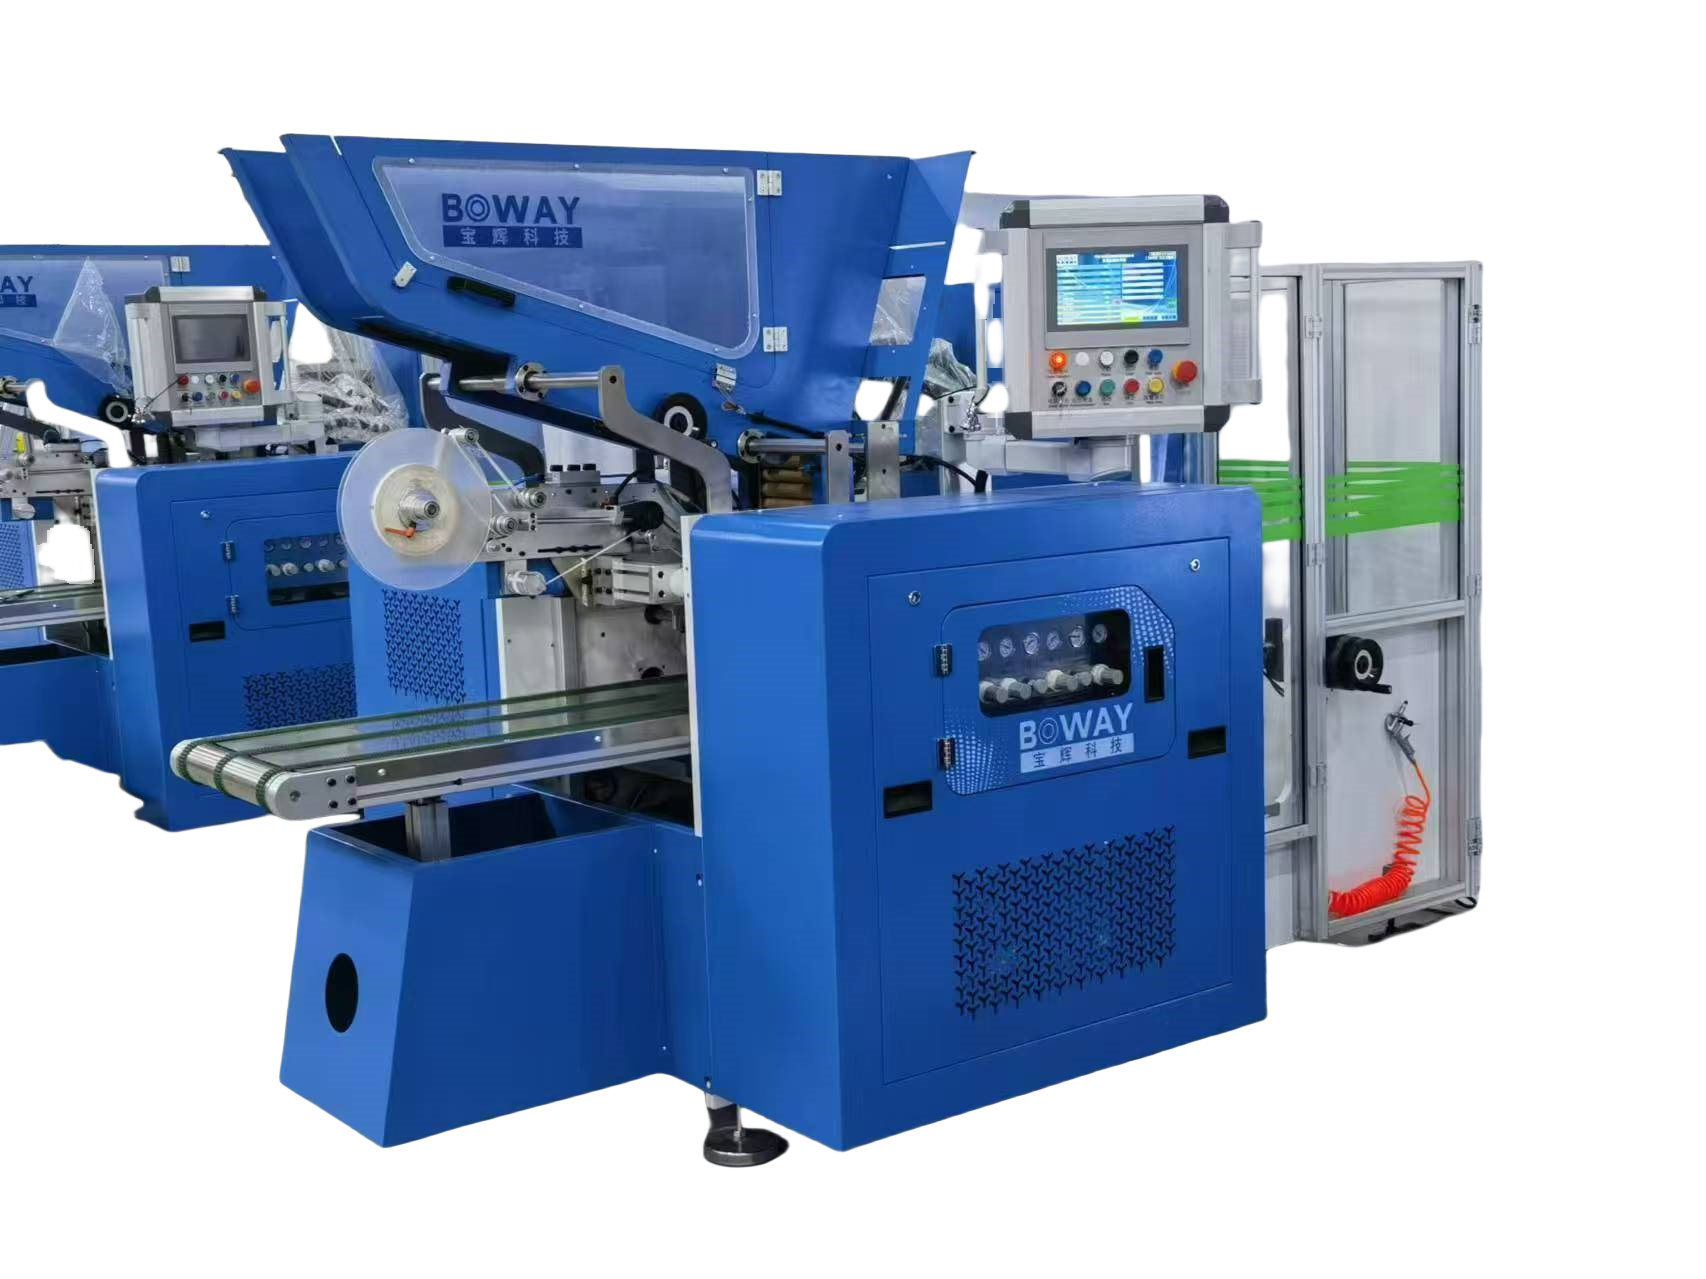
Para tener éxito, tenga en cuenta una dura realidad. Incluso el papel de aluminio en bruto de primera calidad requiere equipos altamente calibrados para un procesamiento exitoso. Cerrar la brecha entre el abastecimiento de materias primas y la inversión de capital exige tecnología confiable. Necesita una máquina rebobinadora de rollos de papel de aluminio de primer nivel para mantener la rentabilidad operativa. Esta máquina se ajusta dinámicamente a defectos menores del material. Cierra la brecha crítica entre la adquisición de materias primas y el embalaje para el consumidor final.
Especificaciones de materiales críticos para el abastecimiento de rollos gigantes
Grado de aleación y temperamento
Debe evaluar cuidadosamente el grado de su aleación antes de realizar pedidos al por mayor. La composición metalúrgica dicta cómo se comporta la lámina bajo tensión mecánica. La aleación 8011 ofrece una excelente flexibilidad porque contiene pequeñas cantidades de hierro y silicio. Los fabricantes lo utilizan mucho para aplicaciones de embalaje doméstico estándar. Por el contrario, la aleación 3003 utiliza manganeso para mayor resistencia. Esta resistencia específica lo hace ideal para contenedores de servicio de alimentos de uso pesado.
El temperamento es muy importante durante la etapa de conversión. La mayoría de las operaciones de conversión utilizan un temperamento "O". Esta designación significa que el metal está completamente recocido y es extremadamente blando. Este estado blando limita inherentemente la resistencia al desgarro. Las operaciones de desenrollado a alta velocidad exigen una manipulación cuidadosa de los materiales totalmente recocidos. Sobretensionar un rodillo templado "O" estira la lámina permanentemente, arruinando la integridad estructural.
Gráfico: Aleaciones y aplicaciones comunes de papel de aluminio
| Grado de aleación | Características principales | Casos de uso comunes | Nivel de resistencia a la tracción |
| 8011 | Alta flexibilidad, buenas propiedades de barrera. | Papel de aluminio estándar para el hogar, embalaje flexible. | Moderado |
| 3003 | Resistencia superior al desgarro, estructura rígida | Contenedores semirrígidos para catering pesado | Alto |
| 1235 | Alta pureza de aluminio, muy suave. | Paquetes de cigarrillos, láminas para baterías | Bajo |
Espesor (calibre) y tolerancias
El espesor de la lámina suele oscilar entre 9 y 25 micrones para la conversión estándar. Debe establecer criterios estrictos de evaluación de la uniformidad del espesor. Una tolerancia de espesor rígida entre ±3% y ±5% sigue siendo absolutamente obligatoria para un funcionamiento sin problemas.
Los calibres desiguales provocan picos de tensión localizados en todo el ancho de la banda. Cuando bandas gruesas se encuentran con bandas delgadas, la tensión de desenrollado se concentra en las secciones más gruesas. Estos picos afilados provocan directamente el rompimiento repentino de la lámina. Recomendamos encarecidamente exigir tolerancias de ±3 % si utiliza líneas modernas de alta velocidad. Esto evita roturas inesperadas y mantiene a los operadores seguros.
- Error común: Ignorar las bandas calibradoras al inspeccionar rollos gigantes. Las crestas gruesas en el rollo crean puntos duros. Estos puntos duros a menudo aplastan las capas subyacentes con el tiempo.
Poros y grado de humectabilidad
Los poros comprometen seriamente el cumplimiento de las normas de calidad alimentaria. Debe definir límites estrictos y aceptables de poros por metro cuadrado en sus contratos con proveedores. La ausencia de poros es ideal, pero prácticamente imposible, para calibres extremadamente delgados. Establezca umbrales claros basados en los requisitos reglamentarios del usuario final. Mantenga las muestras de papel de aluminio frente a una luz de fondo intensa para realizar comprobaciones puntuales rápidas.
Los grados de humectabilidad determinan la cantidad de aceite de laminación residual que queda en la superficie de la lámina. Los proveedores clasifican la humectabilidad en grados A, B o C. El grado A representa una superficie completamente libre de aceite. Permite que el agua se distribuya uniformemente sin formar gotas. Esta limpieza impacta directamente en los estándares de seguridad alimentaria. También afecta profundamente la forma en que los mecanismos de encolado automático unen el extremo final de la rebobinadora. El aceite repele naturalmente los pegamentos a base de agua, lo que provoca una falla inmediata de la adhesión durante el envasado.
Especificaciones dimensionales y centrales para maquinabilidad
Consistencia del ancho de la web
La rectitud del borde dicta la precisión del corte en todas sus tiradas de producción. Las malas tolerancias de ancho obligan a las funciones de recorte de bordes a trabajar excesivamente. Los bordes desiguales generan enormes cantidades de restos de molduras. También ralentizan significativamente la máquina rebobinadora de papel de aluminio . Asegúrese de que su proveedor garantice bordes rectos para minimizar la sobrecompensación continua de la guía web.
Diámetro interior (ID) y material del núcleo
Los tamaños de núcleo estándar suelen tener diámetros internos de 3 o 6 pulgadas. Los rollos jumbo pesados requieren núcleos increíblemente robustos para sobrevivir al tránsito en el extranjero y al procesamiento agresivo. Los núcleos de cartón se aplastan fácilmente bajo un fuerte par de rotación. Se colapsan hacia adentro cuando los operadores activan los mandriles neumáticos de la máquina.
Los núcleos de acero o aluminio de paredes gruesas resuelven este problema por completo. Manejan con confianza presiones extremas de mandril neumático sin deformarse. Los núcleos fuertes evitan el deslizamiento durante las fases de aceleración y garantizan un desenrollado estable de principio a fin.
- Mejores prácticas: Utilice mandriles de núcleo expandibles especializados. Estos distribuyen la presión de manera uniforme, sujetando los núcleos de acero de forma segura sin rayar las paredes interiores.
Diámetro exterior (OD) y peso del rollo
El diámetro exterior máximo del rollo y el peso total deben coincidir perfectamente con los límites de su máquina. Un rollo gigante estándar puede pesar fácilmente varios cientos de kilogramos. La sobrecarga del soporte de desenrollado provoca una peligrosa inestabilidad del equipo. Tensiona los servomotores y acelera el desgaste mecánico de los cojinetes. Siempre verifique la capacidad máxima de carga antes de pedir rollos gigantes más pesados a un nuevo laminador.
Alineación del abastecimiento de papel de aluminio con las especificaciones de la máquina rebobinadora de rollos de papel de aluminio
Sistemas de control de tensión web
Las láminas más finas de menos de 11 micras necesitan sumo cuidado durante el procesamiento. Se estiran o rompen fácilmente bajo la tensión de bobinado estándar. El control de tensión de circuito cerrado altamente sensible se vuelve vital para estos calibres delgados. La maquinaria debe ajustar las fuerzas de tracción al instante.
Los sistemas avanzados utilizan células de carga precisas junto con frenos de polvo magnéticos o servomotores. Este circuito de retroalimentación ajusta la tensión dinámicamente cada milisegundo. Los servomotores ofrecen un control de baja tensión mucho mejor para láminas delicadas de 9 micrones que los frenos de polvo magnéticos tradicionales. Esta tecnología evita que el material se estire y mantiene los bordes del rollo impecables y al ras.
Umbrales de velocidad versus integridad del material
Las velocidades de producción más rápidas requieren materias primas más fuertes. Debe evaluar cuidadosamente las velocidades de procesamiento objetivo. Compare diferentes especificaciones de la máquina rebobinadora de rollos de papel de aluminio al adquirir material. La velocidad de la maquinaria define su presupuesto de materia prima.
Hacer funcionar una máquina a 300 metros por minuto es algo indulgente con aleaciones de menor calidad. Impulsar una máquina a 600 metros por minuto exige una resistencia a la tracción superior. Las láminas más baratas se romperán instantáneamente a altas velocidades debido a la resistencia aerodinámica y la intensa fricción de los rodillos. Compra un mejor papel de aluminio si quieres ejecutar líneas más rápidas sin interrupciones constantes.
Mecanismos de pegado y autoempalme
Los tratamientos superficiales interactúan directamente con los sistemas de acabado automatizados. La lámina de origen debe aceptar fácilmente adhesivos a base de agua o termofusibles. Si el grado de humectabilidad es demasiado bajo, el aceite residual impide que el pegamento forme una unión fuerte.
Cuando el pegamento no se adhiere, las funciones automáticas de pegado de núcleos de la rebobinadora fallan rápidamente. Los mecanismos de sellado de cola no lograrán asegurar el rollo de consumo terminado. Esta interrupción de la producción continua hace perder tiempo al operador y daña sus métricas de rendimiento diario. Asegúrese de especificar el Grado A de humectabilidad si utiliza sistemas de sellado con pegamento frío.
Evaluación de un proveedor de máquinas rebobinadoras de rollos de papel de aluminio
Debida diligencia del proveedor
Seleccione socios de fabricación preseleccionados basándose en criterios objetivos y probados. Busque décadas de experiencia empresarial y una enorme base instalada global. El estricto cumplimiento de seguridad CE o UL debe seguir siendo una expectativa básica para cualquier equipo industrial. Un gran socio de ingeniería comprende tanto las propiedades metalúrgicas como la automatización mecánica avanzada. Construyen máquinas que respetan la fragilidad inherente del aluminio blando.
Pruebas de aceptación de fábrica (FAT)
Nunca compre maquinaria de capital a ciegas a partir de un folleto digital. Debe exigir un protocolo integral de pruebas de aceptación en fábrica. Lleve sus rollos jumbo exactos a sus instalaciones de fabricación. Observe en vivo cómo el equipo procesa su grado y espesor específicos.
Un FAT adecuado implica recorridos en seco, pruebas a baja velocidad, recorridos a máxima velocidad y evaluaciones de paradas de emergencia. Esta prueba física elimina por completo costosas sorpresas posteriores. Este exigente proceso de investigación separa a un proveedor promedio de un verdaderamente de clase mundial proveedor de máquinas rebobinadoras de rollos de papel de aluminio . No acepte excusas si rechazan una prueba en vivo.
Posventa y disponibilidad de piezas
El riesgo operativo persiste mucho después de que finaliza la instalación inicial. Evaluar el acuerdo de nivel de servicio del proveedor para piezas de repuesto. Con frecuencia necesitará cuchillas de corte, válvulas neumáticas y correas de transmisión consumibles. Las máquinas soportan un gran desgaste.
Asegúrese de que ofrezcan envío internacional rápido para componentes urgentes. Verifique que posean capacidades de solución de problemas remota a través de PLC conectados a Internet. El sólido soporte digital minimiza el tiempo de inactividad, lo que permite actualizaciones de software sin tener que desplazar ingenieros por todo el mundo. Esto mantiene sus líneas de producción funcionando de manera rentable.
Conclusión
El abastecimiento exitoso requiere una ecuación cuidadosa de dos partes. Debe conseguir rollos gigantes de tolerancia estricta. También deberás desplegar equipos perfectamente capaces de manejarlos. Ignorar un lado de esta ecuación garantiza un fracaso en la fabricación. Armonizar las especificaciones de los materiales con las capacidades de la máquina desbloquea la máxima eficiencia.
Tome medidas inmediatas para mejorar su estrategia de adquisiciones hoy. Siga estas mejores prácticas operativas comprobadas:
- Realice una auditoría completa del material de sus proveedores actuales de láminas gigantes para identificar inconsistencias en los calibres.
- Documente las tolerancias exactas de ancho, calibre y núcleo específicas de los límites actuales de sus instalaciones.
- Realice pruebas simples de humectabilidad en lotes de material entrantes para garantizar una compatibilidad confiable del pegado.
- Presente estos requisitos de materiales duros cuando solicite cotizaciones competitivas para su próxima actualización de maquinaria.
Preguntas frecuentes
P: ¿Cuál es la tolerancia de espesor estándar que debo aceptar de un proveedor de rollos gigantes?
R: Normalmente, debería aceptar ±5% para aplicaciones estándar. Sin embargo, las máquinas modernas de alta velocidad suelen requerir ±3% para evitar roturas de la banda. Tolerancias más estrictas reducen los picos de tensión localizados, lo que garantiza un desenrollado suave a velocidades máximas de producción.
P: ¿Cómo afecta el movimiento telescópico del rollo al proceso de rebobinado?
R: Telescopar implica el desplazamiento lateral del rollo de aluminio. Provoca un bobinado de bordes desigual. Este defecto obliga al sistema de guía web (EPC/LPC) de la rebobinadora a sobrecompensarse constantemente. Esta sobrecompensación a menudo ralentiza la producción y provoca graves residuos de recortes de bordes.
P: ¿Puede una máquina rebobinadora de papel de aluminio manejar tanto papel estándar como papel pesado?
R: Sí, siempre que la máquina cuente con perfiles de tensión programables. También debe tener presiones de corte ajustables diseñadas para múltiples calibres. Las máquinas de calidad manejan fácilmente rangos de 9 a 30 micrones almacenando recetas de materiales específicos en la interfaz de control.
P: ¿Por qué es importante el material central del rollo gigante?
R: Los rollos pesados sobre núcleos de cartón débiles colapsarán por completo. La inmensa presión de los ejes neumáticos de desenrollado de la máquina los aplasta. Este colapso detiene la producción inmediatamente y desperdicia enormes cantidades de material. Los núcleos de acero o aluminio de paredes gruesas siguen siendo el estándar de la industria.


