Los fabricantes de envases de alimentos se enfrentan hoy en día a una implacable reducción de márgenes. Los precios de las materias primas fluctúan constantemente y los minoristas exigen costos más bajos para los productos terminados. Las configuraciones semiautomáticas han alcanzado sus límites operativos. Sufren altos costos laborales, tiempos de ciclo inconsistentes y tasas de desperdicio no optimizadas. Ya no puede depender de flujos de trabajo manuales para seguir siendo competitivo en este mercado.
La automatización representa un cambio fundamental. No se trata simplemente de una mejora de velocidad. Cambia su operación de costos de producción variables a inversiones fijas y predecibles. Obtiene control total sobre sus márgenes de fabricación al eliminar el error humano. La maquinaria funciona a un ritmo constante, estabilizando su producción diaria.
Este artículo explora métricas operativas específicas. Definimos qué cambia cuando realiza la transición a una configuración automatizada. Establecemos una línea de base clara para evaluar el gasto de capital. Aprenderá cómo las arquitecturas modernas mejoran el rendimiento. También cubriremos criterios esenciales para la selección de proveedores y describiremos las complejidades ocultas de la implementación.
Conclusiones clave
- Las líneas totalmente automatizadas hacen que las operaciones pasen de cuellos de botella dependientes de la mano de obra a resultados predecibles basados en datos.
- La integración de apiladores automáticos y empacadoras de chatarra puede reducir los requisitos de mano de obra hasta en un 70 % por turno y, al mismo tiempo, minimizar el desperdicio de material.
- La evaluación de una línea de contenedores de aluminio de alta velocidad requiere mirar más allá de las carreras por minuto (SPM) nominales para evaluar la efectividad general del equipo (OEE) y los tiempos de cambio de herramientas.
- Una implementación exitosa exige auditorías previas a la instalación del espacio ocupado por las instalaciones, la infraestructura eléctrica y la preparación técnica del operador.
El caso de negocio: flujos de trabajo semiautomáticos versus flujos de trabajo totalmente automatizados
La transición para abandonar los equipos semiautomáticos requiere una comprensión clara de sus ineficiencias actuales. Los procesos manuales introducen variables físicas. Estas variables alteran activamente los programas de producción y degradan la calidad del producto. Actualizar su equipo elimina estas inconsistencias por completo.
Dependencia Laboral y Ergonomía
Los procesos manuales de recogida y apilado son muy propensos a la fatiga. Los operadores deben doblar, alcanzar y contar contenedores de aluminio repetidamente. Este movimiento repetitivo crea cuellos de botella inmediatos durante turnos largos. El apilamiento y el conteo automáticos en línea eliminan esta tensión física. Las máquinas recogen los productos, los cuentan con precisión y entregan pilas perfectas en la zona de embalaje. Reduces drásticamente la dependencia laboral y mejoras la ergonomía en el lugar de trabajo.
Gestión de chatarra y rendimiento
Las máquinas semiautomáticas dependen de operadores para manipular correas y chatarra de aluminio. El manejo manual de chatarra es complicado, lento y ocupa un valioso espacio. Los sistemas automatizados utilizan mecanismos de succión localizados. Eliminan instantáneamente el material de desecho del área del troquel. A continuación, una empacadora integrada comprime esta chatarra en bloques densos. Esta automatización directa mejora el rendimiento general del material y maximiza los valores de reembolso por reciclaje.
Consistencia y control de calidad
Los sistemas de alimentación manual a menudo sufren de microvariaciones. Incluso un milímetro de desalineación provoca arrugas a lo largo del borde del contenedor. El control de tensión automatizado y la servoalimentación de precisión eliminan por completo estas microvariaciones. La máquina alimenta la cantidad exacta de papel de aluminio necesaria para cada pasada. Esta precisión garantiza bordes de contenedores impecables, lo que reduce la tasa diaria de defectos.
Previsibilidad del rendimiento
Muchos gerentes de planta se centran únicamente en la velocidad máxima de la máquina. En lugar de ello, debería centrarse en el rendimiento sostenido. La automatización estabiliza su producción a lo largo de un ciclo de producción completo de 24 horas. Los operadores ya no dictan el ritmo de fabricación. El equipo mantiene un ritmo continuo y predecible. Este cambio permite a su equipo de ventas cotizar con confianza los plazos de entrega basándose en datos concretos.
Comparación de flujos de trabajo: semiautomático versus automatizado
| Servomotores | de flujo de trabajo totalmente automatizado | y semiautomático |
| Requisito laboral | 3-4 operadores por línea | 1 operador supervisando múltiples líneas |
| Manejo de chatarra | Recolección manual, alto tiempo de inactividad | Succión en línea y empacado automático. |
| Control de calidad | Sujeto a la fatiga y al error humanos | Precisión constante impulsada por sensores |
| Previsibilidad de salida | Variable basada en la dinámica de turnos. | Rendimiento sostenido de 24 horas altamente estable |
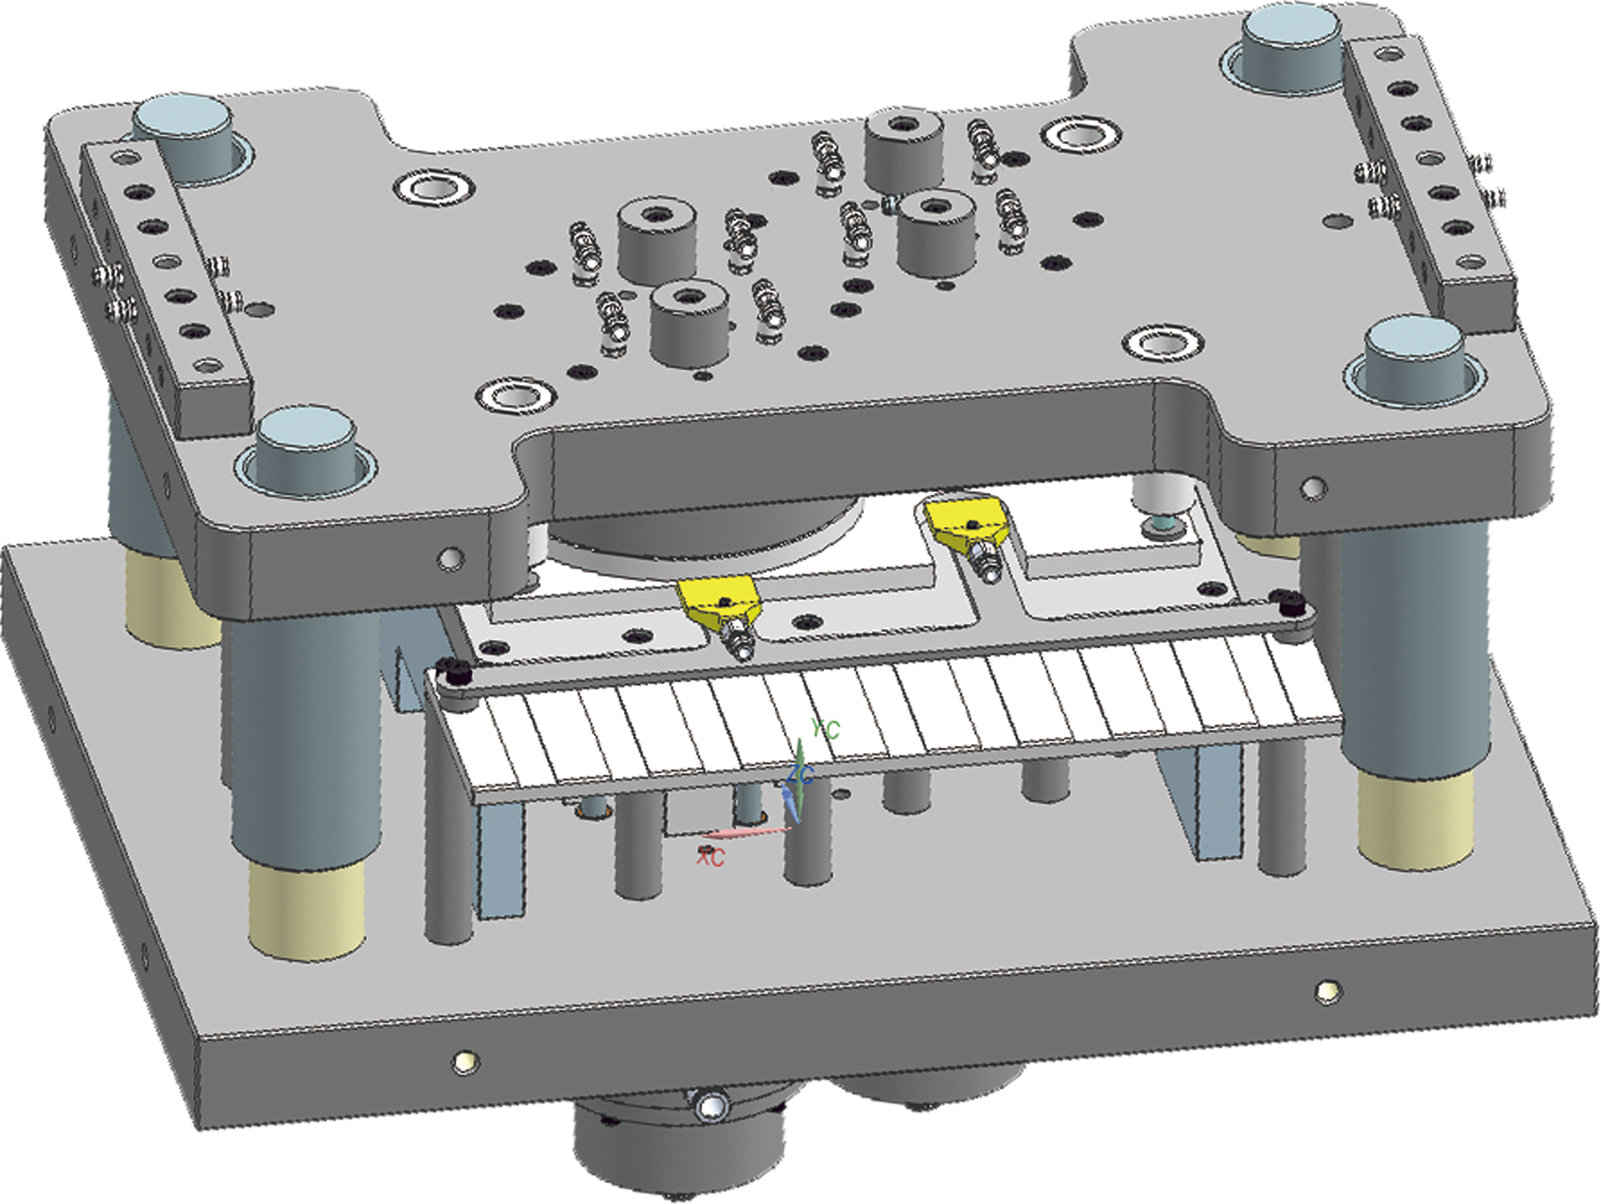
Arquitectura central de una línea de producción automática de contenedores de aluminio
Comprender la anatomía de los equipos modernos le ayuda a tomar decisiones de compra informadas. Una línea automática de producción de envases de aluminio consta de varios módulos sincronizados. Cada módulo desempeña un papel distinto a la hora de convertir rollos de aluminio en bruto en envases listos para el mercado.
Desenrollador y control de tensión
El proceso de producción comienza en el desenrollador. Servoalimentadores de precisión gestionan el desenrollado de la bobina de aluminio. Aplican una tensión exacta para evitar que la lámina se rompa durante una aceleración rápida. Este control de tensión garantiza una progresión exacta del tono en el área de prensado. Una tensión constante se correlaciona directamente con menos atascos en la máquina y menos desperdicio de material.
Prensas con marco en C
La unidad de prensa es el corazón de su línea de producción. Las prensas con marco en C presentan un diseño de frente abierto. Son ideales para una alta accesibilidad y cambios de molde más rápidos. Los operadores pueden llegar fácilmente al área de herramientas para realizar mantenimiento. Por lo general, se utilizan prensas con marco en C para tiradas de producción estándar de una o dos cavidades. Ofrecen un excelente equilibrio entre velocidad y usabilidad para operaciones de tamaño mediano.
Prensas con marco en H
Los fabricantes de gran volumen suelen requerir arquitecturas de marco en H. Estas prensas utilizan un diseño de marco cerrado para soportar operaciones de alto tonelaje. Proporcionan una rigidez estructural superior. Necesita una prensa con marco en H para la fabricación de precisión con múltiples cavidades. Previenen la deflexión durante el proceso de estampado. Esta rigidez es obligatoria para cumplir con estrictos estándares de control de calidad en geometrías de contenedores complejas.
Recolección y apilamiento automatizados
Las líneas modernas reemplazan completamente el conteo manual. Los apiladores al vacío levantan suavemente los contenedores terminados del troquel. Los dejan caer sobre transportadores sincronizados. El sistema cuenta con precisión cada unidad y las agrupa en tamaños de lote exactos. Esto garantiza que sus equipos de embalaje posteriores reciban pilas perfectamente contadas y listas para embalar.
Aspiración de chatarra y empacado
La gestión de residuos se realiza en tiempo real. La mecánica de aspiración de chatarra limpia instantáneamente el área del troquel después de cada pasada. El aire a alta velocidad arrastra los residuos de lámina esquelética hacia un conducto exclusivo. Una empacadora en línea comprime esta red continua en bloques manejables. Este proceso continuo evita atascos mecánicos y mantiene limpio el piso de producción.
Criterios clave de evaluación para una línea de contenedores de aluminio de alta velocidad
No toda la maquinaria funciona igual bajo estrés industrial intenso. Debe evaluar criterios técnicos específicos antes de autorizar gastos de capital. Una verdadera línea de contenedores de aluminio de alta velocidad requiere una ingeniería sólida y controles inteligentes.
Compatibilidad de tonelaje y moldes
Debe hacer coincidir la capacidad de su prensa con sus carteras de moldes actuales y futuras. Las capacidades estándar incluyen modelos de 45T, 63T y 80T. Una prensa de 45T maneja fácilmente moldes básicos de una sola cavidad. Los moldes de múltiples cavidades requieren la mayor fuerza de estampado de una máquina de 63T u 80T. La compra de una prensa de tamaño insuficiente limita gravemente las capacidades futuras de expansión de productos.
Eficiencia de cambio (SMED)
Su máquina no es rentable cuando permanece inactiva. Debe evaluar la maquinaria para sistemas de cambio rápido de matrices. El marco de intercambio de troqueles en un solo minuto (SMED) es fundamental en este caso. Una máquina rápida pierde su ventaja si los operadores necesitan un turno completo para cambiar los moldes. Busque sistemas de sujeción hidráulicos y espacios de troquel accesibles. Estas características reducen el tiempo de inactividad y mantienen alto su OEE.
Capacidades de PLC y HMI
El cerebro de su equipo reside en el controlador lógico programable (PLC). Los operadores interactúan a través de la interfaz hombre-máquina (HMI). Debe evaluar esta interfaz de control para realizar diagnósticos de fallas avanzados. Debería incluir capacidades para guardar recetas. Esta memoria de parámetros permite a los operadores cambiar instantáneamente entre diferentes perfiles de contenedores. Los sistemas avanzados también permiten una integración perfecta con la red ERP de su fábrica.
Orígenes de los componentes
Debe inspeccionar el origen de los componentes internos críticos. El mantenimiento a largo plazo depende en gran medida de piezas de calidad.
- métrico : asegúrese de que provengan de marcas reconocidas a nivel mundial para un control de alimentación preciso.
- Válvulas neumáticas: Las válvulas de ciclo alto dictan la velocidad y confiabilidad de sus apiladores por vacío.
- Cortinas de luz de seguridad: sensores confiables protegen a sus operadores del área de prensado.
- Cojinetes y lubricación: Los cojinetes premium extienden la vida útil del volante mecánico principal.
Mejores prácticas: Solicite siempre una lista de materiales (BOM) detallada al fabricante del equipo. Verifique que los técnicos locales puedan conseguir fácilmente piezas de repuesto en su región.
Realidades de la implementación: riesgos y complejidades de la implementación
Actualizar sus instalaciones implica algo más que simplemente conectar una máquina nueva. Debe prepararse para varias realidades de implementación. Ignorar estos riesgos conduce a retrasos en los programas de producción y sobrecostos inesperados.
Limitaciones de la infraestructura de las instalaciones
Debe abordar los costos ocultos de mejorar sus instalaciones. Las prensas de gran tonelaje consumen una cantidad importante de corriente eléctrica. Es posible que necesite actualizar sus paneles eléctricos existentes. La consistencia del suministro de aire neumático es igualmente crítica. Los apiladores por vacío requieren aire comprimido estable y libre de humedad para funcionar de manera confiable. Además, debe verificar el refuerzo de su piso de concreto. Las prensas pesadas con marco en H crean vibraciones intensas que pueden agrietar pisos inadecuados.
Transición de habilidades del operador
Su fuerza laboral debe realizar la transición del trabajo físico a la supervisión de máquinas. Este cambio requiere programas de capacitación específicos. Los operadores deben aprender a solucionar problemas de PLC. Deben comprender la calibración del servoalimentador. No se puede esperar que los trabajadores manuales operen interfaces digitales sin la educación adecuada. Invierta tiempo en mejorar sus habilidades técnicas antes de que la máquina llegue a su piso.
Riesgos de la puesta en marcha de moldes
Muchos fabricantes suponen que sus moldes antiguos funcionarán perfectamente en máquinas nuevas. Ésta es una suposición peligrosa. Los moldes heredados de líneas semiautomáticas a menudo tienen un rendimiento inferior en configuraciones de alta velocidad. Pueden carecer del refuerzo estructural necesario. Es posible que deba adaptar los mecanismos de expulsión de aire. Los mecanismos de apilamiento mejorados también requieren espacios geométricos específicos que los moldes más antiguos tal vez no posean.
La automatización de los gastos generales de mantenimiento preventivo
ciertamente reduce los costos de mano de obra directa. Sin embargo, aumenta la necesidad de un mantenimiento rutinario especializado. Los equipos de alta velocidad requieren ciclos de lubricación estrictos. Los técnicos deben realizar alineaciones periódicas de los sensores. Debe establecer un programa de mantenimiento preventivo específico para evitar fallas mecánicas catastróficas.
Pasos comunes de implementación:
- Audite la huella actual de su fábrica y mida el espacio libre disponible en el techo.
- Pruebe sus compresores de aire existentes para detectar caídas de presión y contenido de humedad.
- Envíe sus planos de moldes heredados al proveedor de la máquina para realizar comprobaciones de compatibilidad.
- Programe un taller de capacitación exclusivo de tres días para sus operadores principales.
Modelado de ROI y lógica de preselección de proveedores
Asegurar la aprobación del presupuesto requiere un modelo financiero sólido. Debe demostrar cómo el equipo se amortiza con el tiempo. Seleccionar el proveedor adecuado le garantiza alcanzar estos objetivos financieros sin fricciones innecesarias. La elección de un socio confiable en la línea de producción automática de contenedores de aluminio determina su éxito a largo plazo.
Desglose de CapEx y OpEx
Su modelo de retorno de la inversión (ROI) debe equilibrar el gasto de capital (CapEx) con los ahorros del gasto operativo (OpEx). Calcule sus costos laborales diarios actuales. Compare esto con la plantilla reducida requerida para una línea automatizada. Tenga en cuenta el mayor rendimiento del material. Un servoalimentador confiable reduce drásticamente la tasa de desechos. Debe modelar esta reducción de desperdicio como ganancia directa. La mayoría de los fabricantes de gran volumen logran un período de recuperación de la inversión de entre 14 y 22 meses.
Evaluación de soporte y SLA del proveedor
Usted está comprando una asociación a largo plazo, no solo metal. Evalúe a los proveedores en función de sus acuerdos de nivel de servicio (SLA). Priorizar a los fabricantes que ofrecen soporte de diagnóstico remoto. Si su máquina falla, los ingenieros deberían poder iniciar sesión de forma segura y solucionar problemas del PLC de forma remota. Pregunte por el plazo de entrega de sus repuestos. Un proveedor con centros de distribución locales minimiza el tiempo de inactividad. Por último, insista en protocolos rigurosos de pruebas de aceptación en fábrica (FAT). Debe presenciar cómo la máquina ejecuta sus moldes específicos antes de autorizar el envío.
Error común: nunca base su selección de proveedor únicamente en el precio inicial. Las máquinas más baratas a menudo carecen de rigidez estructural, lo que provoca averías frecuentes y una mala calidad de los contenedores.
Conclusión
Actualizar a una línea de producción automatizada es un movimiento estratégico crucial. Estabiliza sus variables de producción y le permite escalar el volumen de manera confiable. Elimina los cuellos de botella físicos asociados con el trabajo manual. Obtiene un control preciso sobre el uso de materia prima y la generación de desechos.
Los mejores sistemas automatizados logran un equilibrio perfecto. Ofrecen altas carreras por minuto junto con cambios rápidos y eficientes. Integran características de seguridad sólidas para proteger a su fuerza laboral. La ingeniería de precisión garantiza que su producto final cumpla con los más altos estándares de la industria.
Tu próxima acción es clara. Audite sus tasas de desechos actuales y registre sus tiempos promedio de cambio. Recopile estos datos antes de solicitar cotizaciones de proveedores. Debe asegurarse de comprar equipos para resolver brechas operativas reales en lugar de capacidad especulativa. Tomar estas medidas deliberadas garantiza una transición rentable a la fabricación automatizada.
Preguntas frecuentes
P: ¿Cuánto espacio se requiere normalmente para realizar la transición a una línea de producción de contenedores de aluminio completamente automática?
R: Una línea totalmente automatizada requiere mucho más espacio que una prensa independiente. Debe acomodar el desbobinador, la unidad de prensa, el apilador por vacío y la empacadora de chatarra en una disposición lineal. También necesita zonas libres seguras para los pasillos de manipulación de materiales y el acceso de montacargas. Espere asignar aproximadamente tres veces el espacio que ocupa una configuración de prensa manual.
P: ¿Se pueden utilizar los moldes existentes en una nueva línea de contenedores de aluminio de alta velocidad?
R: Sí, pero a menudo requieren modificaciones. Los moldes heredados pueden necesitar refuerzo estructural para soportar mayores fuerzas de estampado y velocidades de ciclo más rápidas. Es posible que también necesites adaptar los puertos internos de expulsión de aire. Estas adaptaciones garantizan que los contenedores terminados interactúen adecuadamente con los nuevos apiladores al vacío automatizados.
P: ¿Cuál es la reducción realista en la tasa de desechos al cambiar a la alimentación automatizada?
R: Puede esperar una mejora espectacular. Las operaciones manuales a menudo sufren una tasa de desperdicio del 12 al 15 % debido a una alimentación inconsistente. La alimentación por pasos de servoprecisión optimiza la distancia de paso entre golpes. Esta tecnología reduce rutinariamente el desperdicio a mínimos geométricos optimizados, a menudo por debajo del 8%, maximizando el rendimiento de la materia prima.
P: ¿Cuánto tiempo lleva un cambio de producción típico en líneas automatizadas modernas?
R: Los cambios manuales tradicionales suelen tardar entre 2 y 4 horas. Las líneas automatizadas modernas utilizan sistemas de cambio rápido de matrices y sujeción hidráulica. Combinado con parámetros de recetas de PLC guardados previamente, los operadores pueden reducir efectivamente el tiempo de inactividad total de las herramientas a menos de 45 minutos. Esta eficiencia mantiene su máquina generando ingresos de forma activa.


