La aceptación de la entrega de equipos de conversión industrial se destaca como un hito financiero de alto riesgo. Una aprobación prematura puede trasladar la pesada carga de la resolución de problemas directamente del fabricante a su planta de producción. La Prueba de Aceptación en Fábrica (FAT) y la Prueba de Aceptación en Sitio (SAT) actúan como sus últimas líneas de defensa. Para la conversión de láminas, donde la extrema fragilidad del material se combina con una intensa dinámica de alta velocidad, las comprobaciones visuales básicas son totalmente insuficientes. Necesita una metodología de prueba estructurada y rigurosa para proteger su eficiencia operativa. Esta guía desglosa los criterios de evaluación críticos basados en evidencia que debe inspeccionar antes de aceptar formalmente una máquina rebobinadora de rollos de papel de aluminio . Los lectores descubrirán cómo validar la integridad mecánica, verificar sistemas eléctricos y realizar pruebas de carga viva de manera efectiva. En última instancia, se asegurará de que el equipo realmente cumpla con las realidades de producción diaria, los estrictos estándares de cumplimiento de seguridad y todas las promesas contractuales iniciales.
Conclusiones clave
- Nunca confíe únicamente en demostraciones de ensayo; Exija pruebas de carga viva utilizando sus grados específicos de materia prima.
- Verifique que el equipo físico refleje estrictamente las especificaciones acordadas de la máquina rebobinadora de rollos de papel de aluminio. .
- Priorice la consistencia del control de tensión, la alineación de los bordes y la producción sin defectos durante las fases de aceleración y desaceleración.
- No firme el protocolo de aceptación hasta que su proveedor le proporcione la documentación completa, los códigos fuente y los programas de mantenimiento.
Línea de base previa a la inspección: auditoría de las especificaciones de la máquina rebobinadora de rollos de papel de aluminio
Debe establecer una base firme antes de iniciar cualquier operación física de la máquina. Comience por comparar el acuerdo de compra original con la máquina real que se encuentra en el suelo. A menudo se producen discrepancias entre los planos de ingeniería y el montaje final. Es necesario detectar estas variaciones a tiempo. Reúna sus documentos de adquisición y compárelos directamente con el hardware entregado.
La verificación de los componentes centrales exige un escrutinio intenso. Las piezas críticas definen la confiabilidad general de su línea de producción. Inspeccione la marca del controlador lógico programable (PLC). Examinar los servomotores. Verifique los sensores de guía de la banda y los ejes neumáticos. Debe asegurarse de que coincidan exactamente con el nivel y la marca prometidos. La sustitución de componentes premium por alternativas más económicas compromete la durabilidad a largo plazo. A menudo vemos que los compradores se saltan este paso, lo que provoca fallos prematuros de las piezas.
A continuación, realice una validación estricta de los parámetros. Localice la placa de identificación de la máquina inmediatamente. Confirme que las capacidades documentadas se alinean perfectamente con las especificaciones requeridas de su máquina rebobinadora de rollos de papel de aluminio . Debe evaluar cuidadosamente el ancho máximo de la banda. Verificar los diámetros máximos de desenrollado y rebobinado. Verifique el rango de espesor de micras compatible. Finalmente, confirme la velocidad máxima de carrera continua. Cada parámetro debe cumplir con los estándares contractuales prometidos.
La compatibilidad de materiales representa un problema común. El papel de aluminio posee una resistencia a la tracción muy específica. Requiere una precisión significativamente mayor que la película estirable o el papel estándar. Asegúrese de que las zonas de tensión instaladas estén calibradas explícitamente para metales delicados. Los errores comunes incluyen aceptar zonas de tensión estándar destinadas al papel. Estas configuraciones inevitablemente estirarán o romperán las láminas delgadas. Debe exigir una prueba de calibración para las especificaciones exactas de su material.
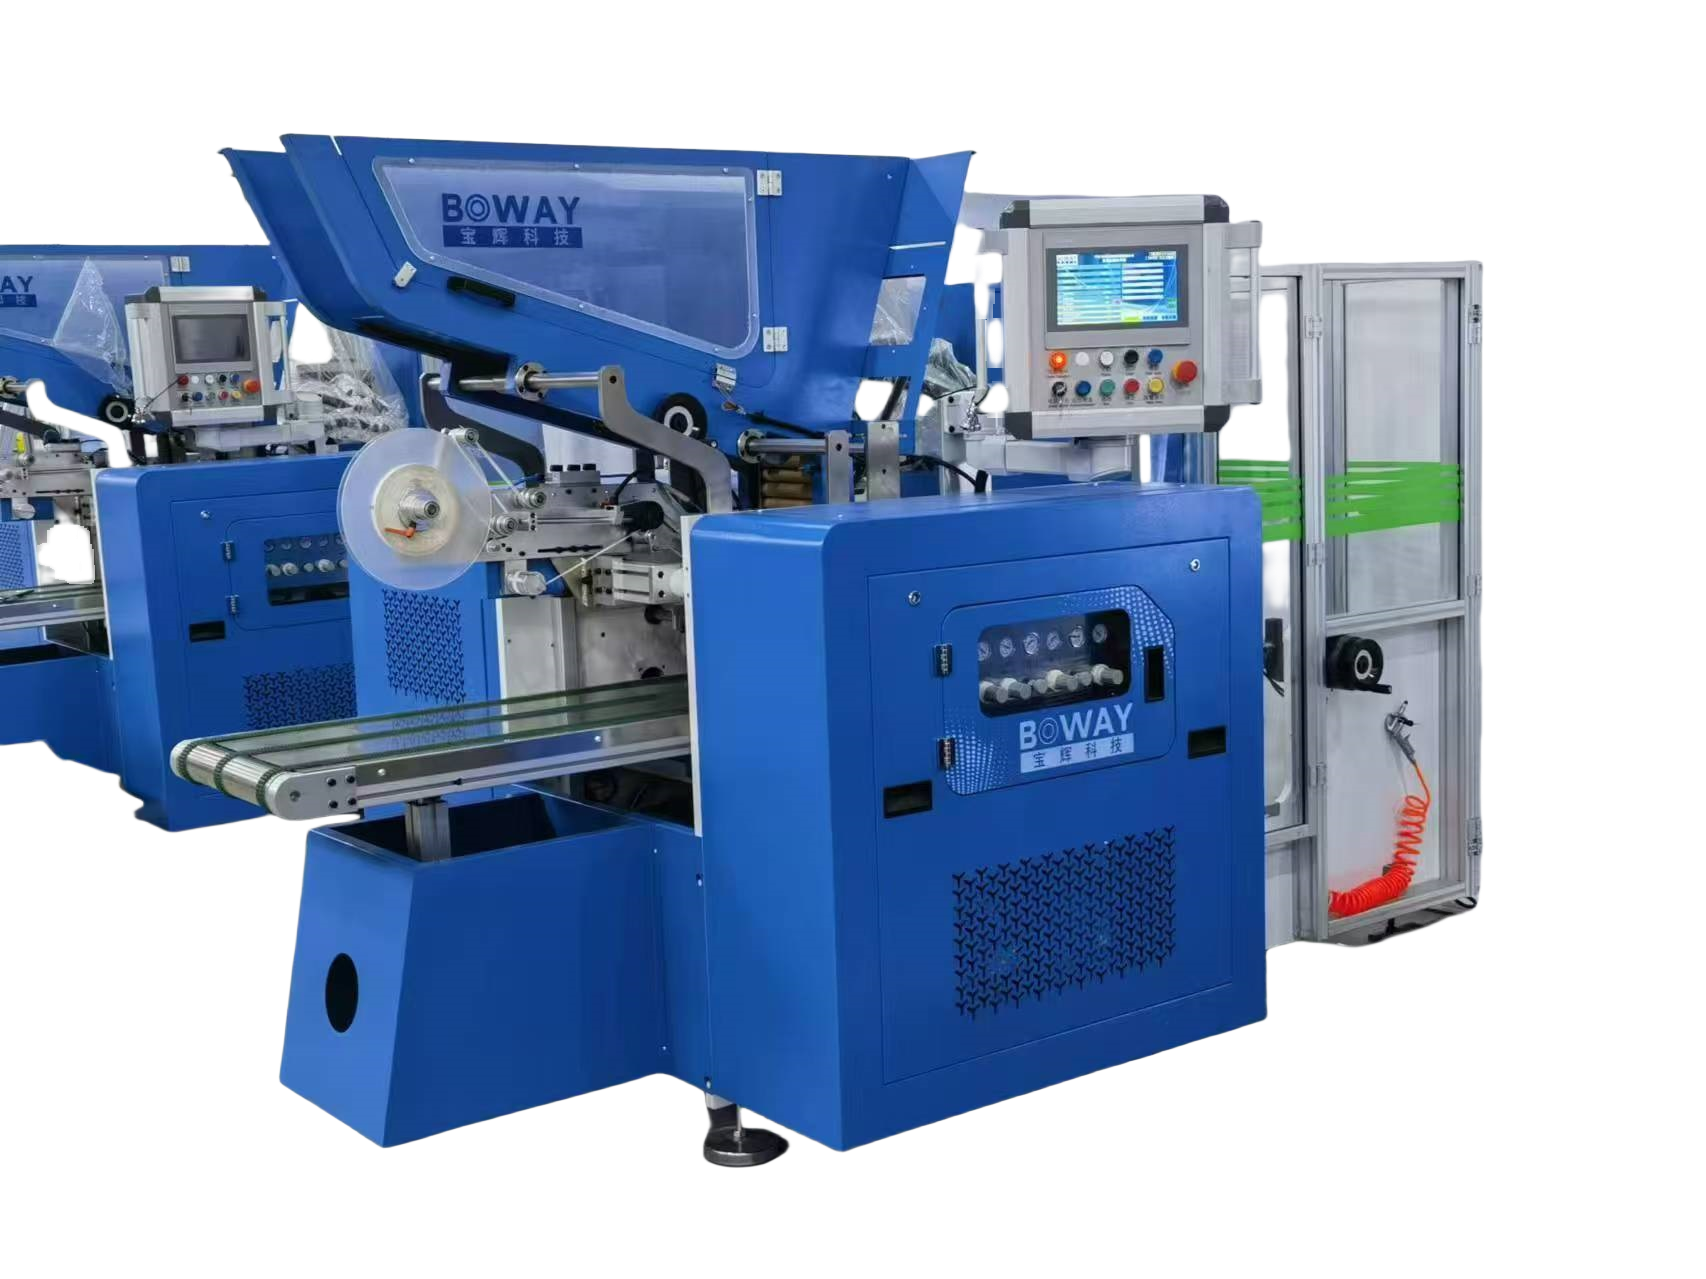
Integridad mecánica y alineación de la ruta web
La rigidez estructural constituye la base de una conversión fiable de láminas. Inspeccione cuidadosamente el bastidor principal de la máquina para amortiguar las vibraciones. La vibración excesiva a altas velocidades causa importantes problemas de calidad. Conduce directamente a marcas de vibración del aluminio y microdesgarros destructivos. El cuadro debe sentirse completamente estable durante una aceleración rápida. Puede colocar un acelerómetro simple en el marco para medir las vibraciones de referencia. Una mejor amortiguación equivale directamente a menos roturas de la banda de material.
La calidad y la alineación de la superficie de los rodillos exigen una perfección absoluta. El papel de aluminio es notoriamente implacable. Revise todos los rodillos locos y los rodillos impulsores para detectar imperfecciones en la superficie. Mire de cerca para detectar pequeños rayones o revestimientos desiguales. Una sola rebaba dañará miles de metros de lámina. Solicite al fabricante que realice una verificación de alineación láser de toda la ruta web. La alineación paralela perfecta evita las arrugas diagonales durante las carreras de alta velocidad.
Si está equipado con una función de corte, inspeccione minuciosamente los mecanismos de las cuchillas. Debes examinar los portacuchillas y la configuración de la cizalla o navaja. Mire atentamente para detectar cualquier bamboleo o juego lateral. Las hojas inestables causan rebabas ásperas o bordes desiguales en los rollos de papel de aluminio terminados. Siga estos pasos específicos para auditar el mecanismo de corte:
- Enganche los portacuchillas neumáticos sin que corra material.
- Mida la deflexión lateral de los rodillos del yunque inferior.
- Verifique que la profundidad de superposición coincida con las recomendaciones del fabricante.
- Verifique el espacio entre las hojas usando un calibrador digital de precisión.
- Pruebe la presión de participación para una distribución uniforme en toda la web.
Los controles de seguridad y cumplimiento protegen a sus operadores. Verificar la presencia de toda la protección física. Pruebe la funcionalidad de las cortinas fotoeléctricas de seguridad. Active los enclavamientos de seguridad mientras la máquina está encendida. Debe garantizar el cumplimiento total de CE o OSHA según su región. Nunca acepte equipos que no tengan la protección adecuada contra los puntos de pellizco. La seguridad del operador no es negociable.
Precisión de sistemas eléctricos, HMI y control de tensión
Evalúe la interfaz hombre-máquina (HMI) para determinar su usabilidad operativa diaria. Párese usted mismo frente al panel de control. ¿La interfaz está programada en su idioma nativo? ¿Los menús de navegación son intuitivos para los operadores promedio? Los menús complejos y ocultos provocan costosos errores de configuración. Los operadores deberían encontrar fácilmente parámetros de tensión, configuraciones de longitud e historiales de alarmas. Un buen diseño de HMI reduce el tiempo de capacitación y minimiza significativamente el error humano.
La validación del control de tensión requiere su máxima atención. Este sigue siendo el sistema más crítico en una máquina rebobinadora de papel de aluminio . Debe probar rigurosamente la capacidad de respuesta a la tensión de circuito cerrado. Exija que la máquina mantenga la tensión constante durante los cambios repentinos de velocidad. Las fases de aceleración y desaceleración a menudo revelan fallas de tensión ocultas. Las células de carga deben comunicarse instantáneamente con los servomotores. Cualquier retraso hará que la lámina se afloje o se rompa.
A continuación, pruebe el sistema de control de posición de borde (EPC) o de control de posición de línea (LPC). Induzca intencionadamente una ligera desalineación lateral en el rollo de master. Observe lo rápido que la guía web corrige esta desviación. Debe ajustarse suavemente sin romper los frágiles bordes de la lámina. Las correcciones agresivas indican una sintonización PID deficiente en el controlador de guía.
Finalmente, mida el tiempo de respuesta de la parada de emergencia (E-Stop). Active una parada de emergencia mientras corre a máxima velocidad de funcionamiento. Es necesario medir cuidadosamente el tiempo total de desaceleración. Observe la tensión mecánica ejercida sobre el marco y los ejes. Compruebe si la lámina se rompe o retrocede peligrosamente. Una parada de emergencia adecuada detiene la máquina rápidamente mientras mantiene suficiente tensión para evitar el colapso de la banda.
Matriz de lista de verificación de validación del sistema
| Método de validación | de componentes del sistema | Criterios de aprobación |
| Interfaz HMI | Navegar por la jerarquía del menú | < 3 clics para alcanzar los ajustes de tensión |
| Control de tensión | Prueba de velocidad de aceleración/descenso | Deriva de tensión < 2% del punto de ajuste |
| Guía de borde | Inducir una desalineación del rollo de 5 mm | Corrección < 1 segundo, cero daños en los bordes |
| Secuencia de parada de emergencia | Disparar a máxima velocidad continua | Parada total en < 5 segundos, sin rotura de banda |
Métricas de calidad de salida y rendimiento de carga dinámica
Es absolutamente necesario rechazar una prueba de aceptación en seco. Las máquinas se comportan de manera completamente diferente cuando están bajo carga de material real. Introduzca sus propios rollos maestros específicos en el equipo. Trae diferentes espesores si tu producción los requiere. Los materiales de prueba genéricos ocultan defectos críticos. El temple y la aleación específicos de su lámina alteran drásticamente los perfiles de tensión requeridos.
Establecer un riguroso protocolo de velocidad. Primero haga funcionar la máquina al 50% de su velocidad continua nominal. Mantenga esta velocidad durante al menos 30 minutos. Luego, empújelo al 80% durante otros 30 minutos. Finalmente, exige una carrera de 30 minutos al 100% de su capacidad. De nada sirven breves demostraciones de cinco minutos. El sobrecalentamiento de los servos o la deriva de tensión generalmente ocurren solo después de 15 minutos de funcionamiento continuo. Las pruebas sostenidas revelan la verdadera estabilidad térmica de los sistemas de propulsión.
El análisis de resultados dicta el éxito final de la ejecución. Debe inspeccionar los rollos rebobinados en busca de defectos comunes. Mire de cerca los siguientes problemas:
- Telescópico: Verifique que los rollos terminados tengan bordes planos y nivelados. Las capas que sobresalen indican una disminución gradual de la tensión.
- Arrugas: Inspeccione la superficie de la lámina en busca de patrones de estrella o bandas de calibre. Compruebe profundamente si hay arrugas internas ocultas.
- Densidad de bobinado: Golpee ligeramente los rollos terminados para garantizar una dureza uniforme desde el núcleo hasta el diámetro exterior.
Verifique la precisión de la longitud utilizando una herramienta de medición independiente. No confíe ciegamente en la pantalla de la máquina. Compare el contador de longitud automático con la longitud física real de la herida. Un error del uno por ciento se traduce en enormes pérdidas materiales anuales. La rueda de medición del codificador debe mantener un agarre perfecto sin rayar la superficie de la lámina.
Evaluación del proveedor de máquinas rebobinadoras de rollos de papel de aluminio para determinar su disponibilidad posventa
Una prueba de aceptación exitosa incluye asegurar toda la documentación esencial. Asegurar la entrega de esquemas eléctricos completos antes de abandonar la instalación. Exija diagramas neumáticos actualizados y planos de montaje mecánico detallados. La documentación faltante hace que la resolución de problemas futuros sea casi imposible. Se enfrentará a un tiempo de inactividad prolongado si los técnicos locales no pueden rastrear las fallas eléctricas. No acepte promesas de "enviar los manuales por correo más tarde".
Analice los programas de mantenimiento y obtenga una lista de piezas de desgaste. Solicite inmediatamente una lista de repuestos muy detallada. Debe incluir números OEM exactos y la vida útil esperada de los componentes. Pregunte específicamente sobre anillos de fricción, cuchillas cortadoras y rodillos impulsores de goma. El almacenamiento de estas piezas de desgaste específicas evita paradas catastróficas en la producción. Un proveedor preparado proporciona esta lista de forma voluntaria y transparente.
La accesibilidad del software garantiza su independencia operativa. Confirme que tiene los niveles de acceso o contraseñas necesarios. Necesita acceso al PLC y a la HMI para realizar futuros ajustes de parámetros. Evite situaciones en las que lo bloquee el proveedor de la máquina rebobinadora de rollos de papel de aluminio . Los bloqueos propietarios lo obligan a contratar costosos contratos de servicio remoto para cambios de ajuste menores. Exija contraseñas de ingeniería de nivel dos como parte del traspaso.
Documente todos los elementos no resueltos durante la aprobación de la aceptación final. El formulario del protocolo FAT o SAT actúa como su palanca. Cree una lista estricta de pendientes de cualquier defecto descubierto. Vincule el hito del pago final estrictamente con la resolución de estos problemas específicos. Nunca libere los fondos finales basándose únicamente en la entrega física. Usted mantiene el poder hasta que el equipo cumple con todas las métricas de rendimiento documentadas.
Conclusión
- Aceptar una máquina rebobinadora sigue siendo un proceso activo basado en datos, no una mera formalidad.
- Audite sistemáticamente la integridad estructural, el control de tensión de circuito cerrado y la calidad de la producción para proteger el tiempo de actividad operativa.
- Nunca comprometa los interbloqueos de seguridad ni la accesibilidad necesaria del software.
- Traiga a sus operadores de máquinas e ingenieros de mantenimiento más experimentados directamente a la inspección.
- Utilice su escepticismo práctico para identificar cuellos de botella en el flujo de trabajo antes de que el equipo salga de la fábrica del proveedor.
Preguntas frecuentes
P: ¿Cuál es una tasa de desperdicio razonable durante una prueba de aceptación de una máquina?
R: Las tolerancias estándar de la industria esperan una tasa de desperdicio de menos del 2 % durante el funcionamiento en estado estacionario. Es normal que se produzcan pequeños desperdicios durante la configuración inicial. Sin embargo, las roturas frecuentes de la banda, los problemas de corte continuo de los bordes o la pérdida de tensión inexplicable durante el FAT actúan como señales de alerta importantes. Aborde estos de inmediato.
P: ¿Puedo utilizar materia prima genérica para la inspección?
R: Recomendamos encarecidamente no utilizar materiales genéricos. El espesor de la lámina, el temple y los grados de aleación específicos alteran drásticamente los perfiles de tensión requeridos por la máquina. El papel o plástico genérico oculta defectos en las configuraciones de conversión de metal. Utilice siempre su material de producción real para realizar pruebas precisas.
P: ¿Qué debo hacer si la máquina no pasa la prueba de velocidad pero pasa los controles de calidad?
R: Hacer que el proveedor sea plenamente responsable de las especificaciones contractuales originales. Una máquina que no puede funcionar a su velocidad máxima nominal sin degradar la calidad de la producción representa una pérdida permanente en el retorno de la inversión calculado. Exija correcciones mecánicas o de software inmediatas.
P: ¿Cuánto tiempo suele tardar una prueba de aceptación en fábrica (FAT) exhaustiva?
R: Una FAT rigurosa normalmente tarda de 1 a 3 días en completarse. El plazo exacto depende en gran medida de la complejidad de la máquina, los niveles de automatización y la cantidad de ajustes necesarios descubiertos. Nunca apresures este proceso; asigne tiempo suficiente para el funcionamiento continuo de carga viva.


