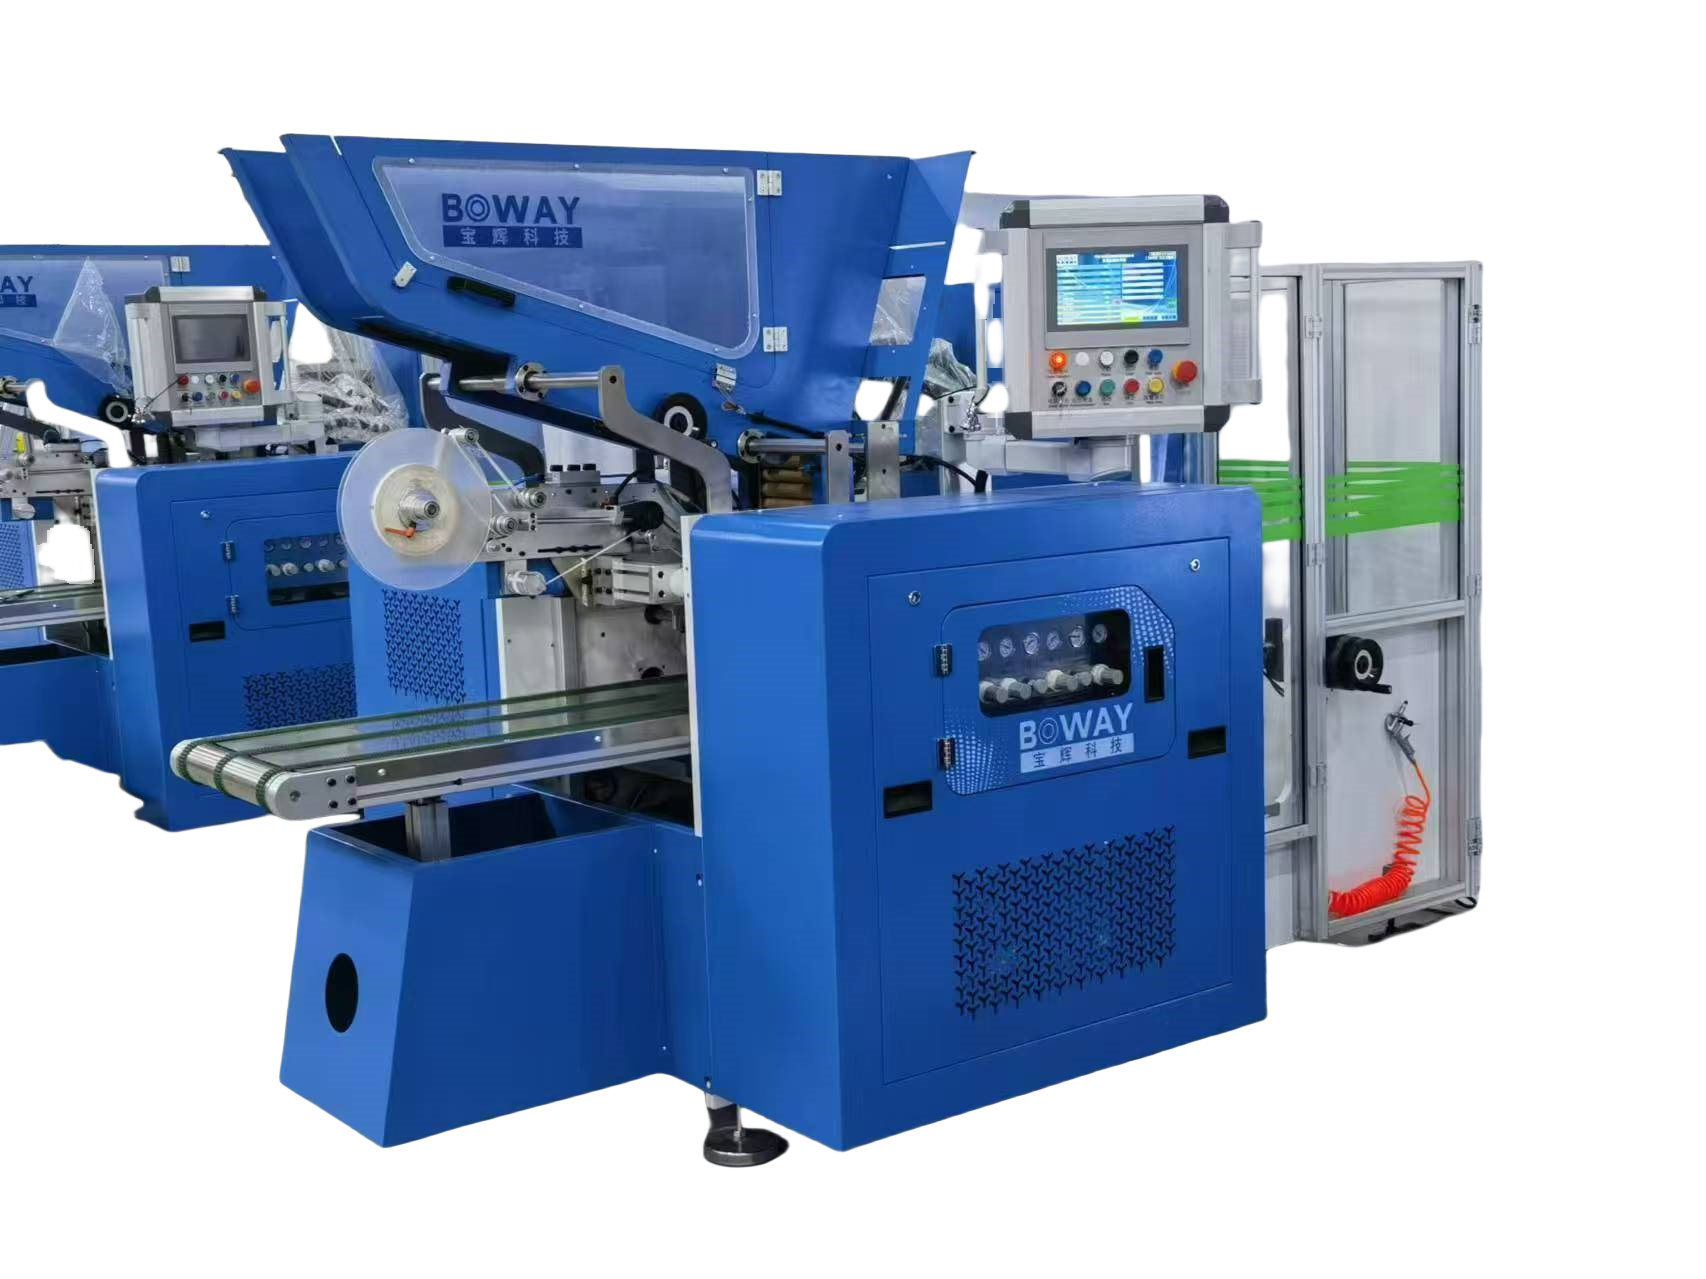
Adquirir maquinaria de embalaje basada únicamente en la velocidad de salida es un paso en falso costoso para cualquier fabricante. Los compradores a menudo pasan por alto cómo las propiedades de las materias primas dictan el diseño de equipos complejos. La realidad operativa es clara e inevitable. El grado, el espesor y el temperamento de la aleación de su lámina dictan estrictamente los requisitos mecánicos de la prensa, los sistemas de alimentación y las herramientas.
Un desajuste entre las especificaciones del papel de aluminio y las capacidades de la prensa crea graves cuellos de botella en la producción. Conduce a un desgaste prematuro del molde, altas tasas de desperdicio y frecuentes roturas de la banda en la línea de producción. Cuando se ignora la física de los materiales, se sacrifica la productividad y se incrementan los costosos tiempos de inactividad. Cada golpe mecánico depende en gran medida de la sinergia material.
Este artículo proporciona un marco de evaluación técnica para compradores de equipos modernos. Aprenderá cómo alinear eficazmente las estrategias de materias primas con las capacidades de la maquinaria. Lo guiamos en la evaluación del límite elástico, los tipos de aleaciones y las variables de espesor antes de aprobar cualquier gasto de capital.
Conclusiones clave
La composición de la aleación (p. ej., 8011 frente a 3003) influye directamente en el tonelaje requerido de la prensa y la metalurgia del molde.
Las variaciones del espesor de la lámina exigen sistemas de control de tensión altamente calibrados en las unidades de alimentación y rebobinado.
Los materiales prelubricados o recubiertos requieren adaptaciones específicas de la máquina para evitar defectos por orificios durante la embutición profunda.
Adaptación del límite elástico a las capacidades de la máquina
La física de la embutición profunda gobierna cada operación de estampado exitosa. La resistencia a la tracción y el porcentaje de alargamiento son métricas críticas. Determinan la capacidad mínima requerida de la prensa neumática. La resistencia a la tracción dicta cuánta fuerza bruta se necesita para deformar el material. El alargamiento dicta hasta qué punto puede estirarse el metal antes de que se produzca un desgarro. Debes analizar estas propiedades cuidadosamente. Definen sus necesidades básicas de hardware.
Los cálculos de tonelaje requieren una alineación de ingeniería precisa. Los compradores pueden elegir entre prensas estándar (45T a 63T) y prensas de alta capacidad (80T y superiores). Esta decisión depende enteramente de la rigidez prevista de la materia prima. Sobreespecificar su máquina desperdicia un valioso capital inicial. Las especificaciones insuficientes provocan una tensión grave en el motor y paradas de carrera durante el funcionamiento continuo. Debe alinear su fuerza de prensa con su perfil de aleación específico.
Sartenes resistentes, bandejas de catering para aviación.
Evita que el motor se atasque, maneja materiales rígidos
Los requisitos del sistema de alimentación también dependen en gran medida de la rigidez del material. Debe adaptar sus alimentadores servoaccionados a las demandas físicas de la lámina. Los materiales de alto rendimiento resisten el desenrollado y la alimentación. Requieren mecanismos de sujeción más resistentes para mantener la alineación. Si las abrazaderas son demasiado débiles, se produce un microdeslizamiento. Este deslizamiento arruina la precisión de la indexación. En última instancia, provoca graves golpes descentrados y productos rechazados. Revise minuciosamente las especificaciones de su máquina contenedora de papel de aluminio para garantizar una alimentación lo suficientemente robusta para su material.
Mejores prácticas: siempre pruebe los límites de alargamiento de su material en un laboratorio antes de finalizar el tonelaje de la prensa.
Error común: comprar una prensa de 80T para láminas blandas 8011 limita la velocidad del ciclo innecesariamente.
Aleación 8011 frente a 3003: impacto en la longevidad de las herramientas y los moldes
La evaluación de la aleación 8011 revela por qué sigue siendo el estándar básico para el embalaje. Es una aleación más blanda y altamente conformable. Los fabricantes lo prefieren para contenedores estándar para servicios de alimentos. Debido a que es más blando, permite moldes de acero de aleación estándar. Puede lograr tiempos de ciclo más rápidos fácilmente. El metal más blando crea un desgaste de herramientas significativamente menor en millones de golpes. Sus intervalos de mantenimiento siguen siendo predecibles y manejables.
La evaluación de la aleación 3003 presenta desafíos mecánicos completamente diferentes. Esta aleación está diseñada para aplicaciones pesadas como bandejas para asar y contenedores de aviación. Presenta un mayor contenido de manganeso. Esto lo hace estructuralmente más duro y mucho más abrasivo. La fricción operativa aumenta drásticamente durante el proceso de embutición profunda. Esta naturaleza abrasiva provoca un desgaste acelerado de los anillos cortantes y de las matrices de punzonado. Los moldes estándar fallarán prematuramente.
Necesita un marco de decisión claro para los moldes al cambiar entre estas aleaciones. Actualizar la metalurgia de sus herramientas evita tiempos de inactividad inesperados. Siga estas pautas para determinar sus requisitos de herramientas:
Analice el volumen de producción: Las tiradas de gran volumen de aleaciones abrasivas exigen mejoras inmediatas en los moldes.
Seleccione el acero correcto: actualice a acero para herramientas de alta calidad (como Cr12MoV) cuando utilice Alloy 3003.
Aplique tratamientos de superficie: utilice recubrimientos especializados de titanio o nitruro para reducir la fricción en los troqueles.
Supervise las holguras: ajuste las holguras del punzón y del troquel basándose estrictamente en el temperamento de aleación específico.
Dinámica del espesor de la lámina e integración del rebobinado
Las variables de control de tensión fluctúan enormemente según el espesor de la lámina. El procesamiento de láminas ultrafinas (menos de 40 micras) es extremadamente delicado. El material se rompe fácilmente bajo tensión estándar. Las láminas delgadas requieren rodillos bailarines altamente sensibles para mantener una red estable. Por el contrario, el procesamiento de láminas gruesas (hasta 90 micras) presenta diferentes obstáculos. Las láminas gruesas resisten doblarse y desenrollarse. Exigen desenrolladores robustos y servomotores potentes para tirar suavemente del pesado calibre.
La integración del rebobinado requiere una sincronización precisa en toda la línea de producción. La recogida de chatarra debe funcionar sin problemas para evitar cuellos de botella. Debe calibrar su sistema de desecho según la resistencia al desgarro específica del material. La integración de una de alta calidad máquina rebobinadora de papel de aluminio resuelve muchos de estos problemas de tensión. Una mala sincronización entre la prensa y la rebobinadora provoca atascos inmediatos. Una red de chatarra rota detiene la producción al instante.
La mitigación de la tasa de desechos depende en gran medida de un calibre de material constante. Las variaciones de espesor hacen que la lámina se desplace lateralmente. El espesor constante mantiene la red perfectamente centrada. Esta estabilidad reduce significativamente el desperdicio de recorte de bordes. Cuando controla la tensión con precisión, maximiza la relación de rendimiento por bobina. Cada milímetro de material ahorrado mejora su eficiencia operativa.
Lubricación y Recubrimientos en Producción
La gestión de la fricción es un componente crítico para una fabricación exitosa de contenedores. El procesamiento de aluminio desnudo crea una intensa fricción metal contra metal. Esta fricción conduce directamente a irritaciones y desgarros durante el proceso de embutición profunda. Debe implementar sistemas de lubricación robustos. Los lubricadores por gota automatizados o los lubricadores por pulverización aplican una película microscópica de aceite de manera uniforme. Esta película permite que la lámina se deslice suavemente dentro de la cavidad del molde sin atascarse.
La manipulación de láminas prerrevestidas o sin arrugas exige adaptaciones específicas de la máquina. Las prensas estándar no pueden procesar estos materiales de primera calidad de forma eficaz. Las láminas recubiertas de polímero o lacadas se comportan de forma diferente bajo presión. Es posible que necesites moldes calientes para evitar que el revestimiento se agriete. También debe implementar parámetros de autorización modificados. Estas adaptaciones precisas son obligatorias para de alta gama la fabricación de envases para alimentos de papel de aluminio . La falta de adaptación arruina el acabado premium.
La prevención de defectos se correlaciona directamente con la consistencia de la lubricación del material. Una lubricación insuficiente provoca un arrastre localizado en el interior de la matriz. Este arrastre estira la lámina más allá de su punto de rotura. Provoca directamente defectos por picaduras y microfisuras en las esquinas del contenedor. Al mantener un umbral de lubricación perfecto, se eliminan estos fallos estructurales. Sus contenedores de chatarra permanecen vacíos y su control de calidad se realiza sin problemas.
Selección de un proveedor por su versatilidad de materiales
La evaluación de la competencia de ingeniería es el paso más crítico en la adquisición. Muchos proveedores simplemente venden prensas estándar disponibles en el mercado. Debe evaluar si un posible proveedor de máquinas para envases de papel de aluminio realmente comprende las limitaciones metalúrgicas. Pregúnteles cómo la resistencia a la tracción afecta su selección de motor. Pregunte por algoritmos de tensión para diferentes calibres. Un equipo de ingeniería competente personaliza el equipo según las propiedades específicas de su material.
Los protocolos de pruebas de aceptación en fábrica (FAT) deben ser rigurosos y realistas. Nunca acepte una prueba utilizando las bobinas de demostración optimizadas del proveedor. Las bobinas de demostración se seleccionan específicamente porque funcionan perfectamente. Debes insistir en ejecutar tus propias bobinas de material específico durante el FAT. Observe cómo la máquina maneja su aleación, espesor y temple exactos. Esto revela la verdadera capacidad del equipo.
La capacidad de actualización modular protege su inversión inicial. Es probable que su cadena de suministro de materias primas cambie en el futuro. Puede cambiar de 8011 a 3003 según la disponibilidad del mercado. Busque máquinas que permitan intercambiar fácilmente los componentes principales. Debería poder actualizar fácilmente los controladores de tensión, los lubricadores y las placas de molde. Esta flexibilidad garantiza que su línea de producción se adapte perfectamente a las demandas futuras del mercado.
Conclusión
La alineación estratégica entre sus materias primas y su equipo es absolutamente vital. Una máquina para fabricar envases de papel de aluminio es tan eficiente como su compatibilidad con la materia prima. Cuando se ignora la física de los materiales, se provocan fallas mecánicas y altas tasas de desperdicio. La combinación del límite elástico, los tipos de aleaciones y los perfiles de espesor garantiza una producción fluida y continua.
Sus próximos pasos requieren una planificación y una secuencia cuidadosas. Finalice minuciosamente su estrategia de abastecimiento de materiales. Comprenda exactamente qué aleaciones y espesores procesará. Primero defina su cartera completa de productos. Sólo después de asegurar estas variables de material debe finalizar las especificaciones de la máquina y el tonelaje de prensa requerido. Este enfoque secuencial garantiza una configuración de fabricación altamente productiva.
Preguntas frecuentes
P: ¿Puede la misma máquina funcionar con aleaciones de aluminio 8011 y 3003?
R: Sí, siempre que el tonelaje de la prensa sea suficiente para 3003 y las holguras del molde estén ajustadas adecuadamente.
P: ¿Cómo afecta el espesor de la lámina a la velocidad de producción?
R: Las láminas más delgadas a menudo requieren velocidades ligeramente reducidas o controles de servotensión muy avanzados para evitar roturas de la banda.
P: ¿Por qué se producen defectos por orificios en mis contenedores?
R: Generalmente es una combinación de propiedades de alargamiento del material insuficientes, sistemas de lubricación inadecuados en la máquina o cavidades del molde desgastadas.